


螺杆正常运转,振动却开始增加?
固德科技报|螺杆正常运转,振动却开始增加?#半导体
#PHM
Posted On : 20 Nov. 2026
半导体设备中的 Boat 升降机构,即使定位正常、没有发出警报,也不代表螺杆的机械状态完全没有变化。长期反复运转可能造成润滑不足、轴承磨耗、传动间隙增加或结构松动,这些问题往往会先反映在振动讯号中。
螺杆还能正常升降,为什么仍可能存在机械问题?
在半导体热製程设备中,Boat 负责承载晶圆,透过电动螺杆驱动升降,完成晶圆的移载与製程定位。由于升降机构需要长期反复运作,螺杆、螺帽、轴承及相关传动组件,都必须承受持续性的机械负载。对设备控制系统而言,只要马达正常运转、升降动作顺利完成、定位结果符合设定,通常就能继续执行后续製程。
然而,机构能够完成动作,不代表内部传动条件完全没有改变。例如,当螺杆润滑逐渐不足时,马达可能仍具有足够扭矩克服摩擦阻力,使设备维持正常升降;当轴承开始磨耗或支撑结构出现松动时,也不一定立即造成定位失败。
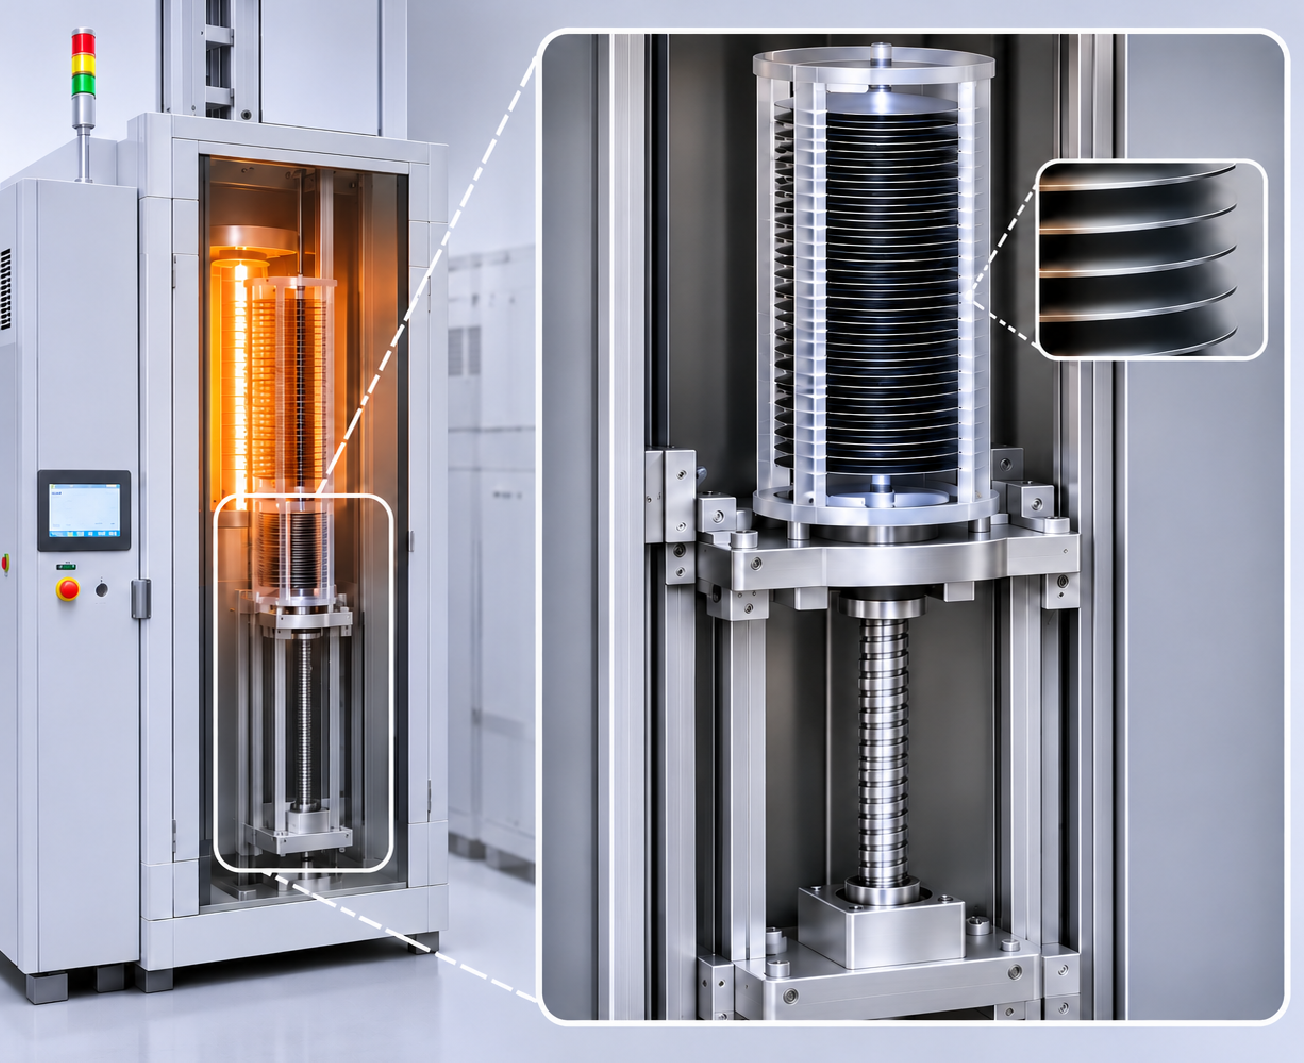
这些问题在初期可能不影响设备功能,却已经改变机械运转时的受力、摩擦与振动特性。 对工程师而言,真正困难的不是发现螺杆已经无法升降,而是在设备仍能正常运转时,判断机构是否已经出现需要关注的变化。如果只依赖设备警报或固定週期保养,便可能错过早期检查的机会。因此,观察螺杆在运转过程中的振动变化,能够提供控制讯号以外的机械状态资讯。
螺杆振动增加,可能代表哪些机械问题?
电动螺杆升降机构并非只有螺杆本体在运作,而是由马达、传动组件、轴承、螺杆螺帽及导引机构共同完成动作。 当其中一个组件的运转条件改变,可能影响整体振动表现。
工程师可以依据振动变化的型态,缩小可能的检查范围。
1. 润滑不足:摩擦阻力增加,振动可能逐渐上升
螺杆与螺帽在传动过程中,需要适当润滑以维持接触面的运转状态。当润滑剂不足、劣化或分布不均时,可能增加局部摩擦与运转阻力,使振动强度或波形产生变化。初期即使没有明显异音或升降异常,仍可能出现与过去不同的振动数值。
如果工程师发现设备在相近负载与运转条件下,振动数值持续增加,可以优先确认润滑剂状态、补充週期、螺杆表面及螺帽接触情况。
2. 轴承磨耗:旋转平顺性改变,可能产生额外振动
轴承负责支撑旋转组件,并承受机构运转时的负载。长期使用后,若轴承内部接触面磨耗、润滑条件改变或预压状态异常,可能影响旋转平顺性。部分轴承异常可能产生较高频的振动或重複性冲击,但其表现仍受到轴承型式、转速、负载与安装位置影响。
当振动出现持续增加、异常冲击或新的週期性特徵时,工程师可以进一步检查轴承润滑、固定状态、运转声音及相关支撑组件。需要注意的是,单纯的振动 RMS 数值只能反映整体振动程度,不能直接确认轴承是否损坏。若要辨识特定轴承缺陷,通常还需要进一步的频谱分析或其他诊断量测。
3. 传动间隙增加:运转冲击与振动型态可能改变
螺杆升降机构中的联轴器、传动组件及螺杆螺帽,可能因长期使用、磨耗或固定状态改变而产生间隙。当机构受力改变时,过大的间隙可能造成接触冲击,使振动波形出现短暂峰值或不规则变化。如果设备的振动波形开始出现过去没有的冲击特徵,可以检查联轴器、螺杆螺帽间隙、固定件及相关传动组件。
不过,升降机构本身具有启动与停止动作,正常运转时也可能产生短暂振动。因此,必须与设备原本的振动表现比较,才能判断是否需要进一步处理。
4. 支撑结构松动:局部振动增加,影响整体运转稳定性
除了螺杆与轴承,支撑座、固定螺栓及导引机构也会影响设备振动。当固定结构松动或安装刚性改变时,原本的振动可能被放大,或在特定运转条件下出现不同的振动特徵。
如果某个监测位置的振动明显增加,而其他位置变化不大,可以优先检查该位置附近的固定结构、支撑座及机构连接处。这类问题未必需要更换螺杆本体,但若未及时处理,可能使相关组件承受额外负载。
振动异常与检查方向对照
| 观察到的振动现象 | 可能原因 | 建议优先检查 |
|---|---|---|
| 振动数值长期逐渐增加 | 润滑变化、磨耗、负载改变 | 螺杆螺帽、润滑状态、轴承 |
| 波形出现新的短暂冲击 | 传动间隙、接触冲击、结构松动 | 联轴器、固定件、传动组件 |
| 出现新的週期性振动特徵 | 旋转组件状态改变 | 轴承、螺杆及传动系统 |
| 单一监测位置振动增加 | 局部机构或安装状态变化 | 该位置附近的支撑与固定结构 |
| 多个位置同时振动增加 | 共同负载、整体结构或操作条件变化 | 设备负载、运转条件、共同传动机构 |
#以上是工程检查的参考方向,并非仅凭振动现象即可确认故障原因。实际判断仍须搭配设备条件及现场检查。
振动变大就需要维修吗?工程师应该怎么判断?
振动增加不一定代表设备已经故障。对电动螺杆而言,负载重量、马达速度、机构运转状态及感测器安装方式,都可能影响振动数值。
如果只根据某一次量测结果判断设备健康,很容易将正常的操作差异误认为机械异常。因此,工程师应该先确认振动变化是否具有持续性,再判断是否需要安排检查。
例如某支螺杆过去的振动数值相当稳定,近期却在相近运转条件下持续增加,就值得关注。
相反地,如果只有单次振动偏高,则应先确认当时是否有负载变化、设备启停或其他外部扰动。这也是为什么设备振动监测不能只看单一数值,而需要搭配不同指标及历史资料。
g-RMS:观察加速度振动强度
加速度 g-RMS 反映指定频率范围与计算时间内的振动强度,对部分较高频的振动变化较敏感。当螺杆运转时的接触状态、摩擦或冲击情况改变,加速度讯号可能提供观察线索。但 g-RMS 是整体指标,无法单凭数值判断是哪个零件异常。
mm/s-RMS:追踪整体机械振动变化
速度 mm/s-RMS 可用来描述指定频率范围内的整体振动程度,适合在一致的量测条件下进行历史趋势比较。例如同一个监测点位的振动速度逐渐增加,工程师可以进一步确认设备是否存在机械状态改变。不过,电动螺杆属于具有启停与负载变化的升降机构,不宜直接以一般连续旋转机械的振动分级标准,作为唯一的故障判断依据。
即时波形:观察振动是否出现冲击或不规则变化
RMS 数值可以反映整体振动强度,但可能无法完整呈现短时间内的振动变化。例如两次量测的 RMS 数值接近,其中一次却出现明显的瞬间冲击,单看 RMS 就可能忽略这个差异。透过即时振动波形,工程师可以观察振动是否具有突发峰值、週期性特徵或不规则变化,作为后续检查的参考。
简单来说,RMS 用来追踪振动强度,波形用来观察振动型态,历史趋势则协助确认异常是否持续。
三者搭配,才能让振动资料更具有实际维护价值。
设备没有警报,如何发现螺杆的早期异常?
系统设备警报通常依据控制系统设定的条件进行判断,例如动作逾时、定位失败或其他控制事件。然而,螺杆在初期磨耗、润滑不足或运转阻力增加时,仍可能正常完成升降动作,因此不一定立即触发既有警报。
1. 设备正常运转,机械异常却不容易察觉?
人工巡检虽然可以确认设备是否有异音、异常振动或明显磨耗,但难以持续掌握每个监测位置的振动变化。尤其在半导体製程设备中,螺杆升降机构经常需要反复执行高精度定位动作,长时间运转可能使局部磨耗逐渐累积。
即使设备尚未出现明显异常,振动讯号也可能已产生细微变化。若缺乏连续监测与历史数据比对,维护人员便难以判断异常是偶发性冲击,还是持续恶化的机械问题,进而错失早期检查与安排保养的时机。
建立独立振动监测,补足设备控制讯号的观察范围
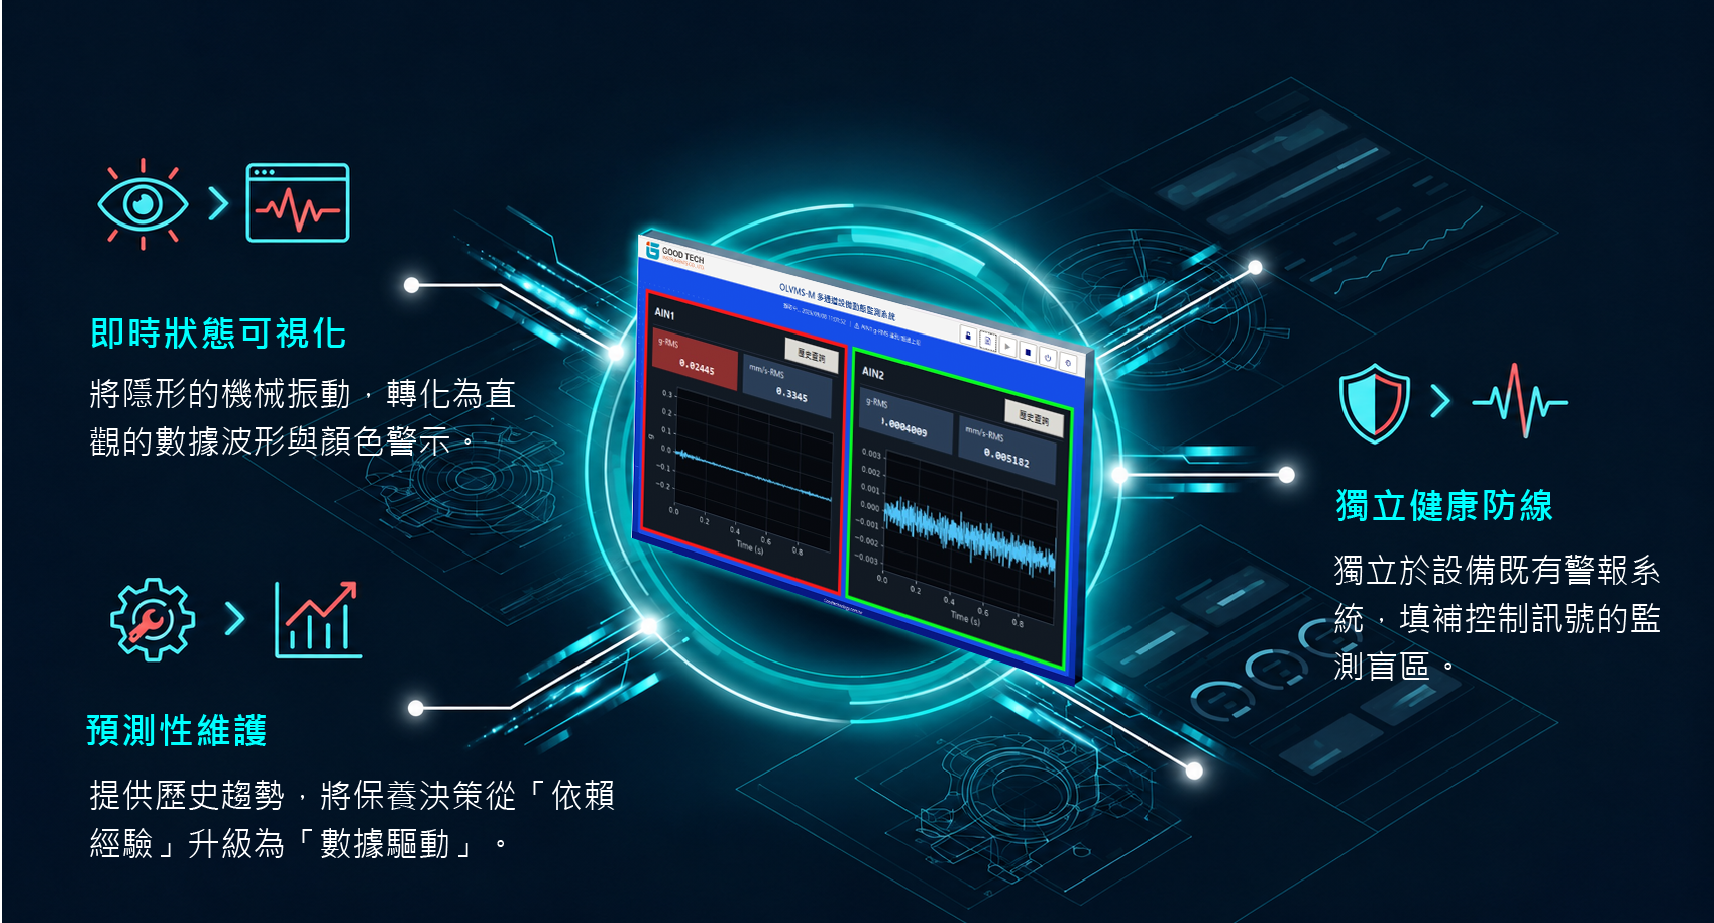
固德 VMS-M-Series 多通道振动监测系统,可透过安装于螺杆监测位置的振动感测器,撷取设备运转时的振动讯号,并于软体中显示加速度 g-RMS、速度 mm/s-RMS 及即时振动波形。工程师可以直接观察螺杆的振动状态,不必等到设备无法升降,才开始调查机械问题。
系统也可依设定的振动门槛进行警示,当监测数值超出警戒范围时,透过画面颜色与警示讯息提醒使用者,并可搭配蜂鸣器,协助工程师及早注意到振动异常。
2. 振动偶尔变大,该立即停机还是继续观察?
传统螺杆维护多依固定週期安排保养,例如定期补充润滑剂、检查轴承或确认机构固定状态。但相同型号的设备,实际使用频率、负载条件及运转环境可能不同,因此机械磨耗速度也不一定相同。如果只依固定週期维护,可能在设备仍维持良好状态时进行不必要的拆检,也可能在保养週期尚未到达前,就已经出现需要处理的机械问题。
尤其对需要长时间连续运转的半导体设备而言,非预期停机不仅影响设备稼动率,也可能打乱既定的生产排程。若能掌握不同螺杆的实际运转状态,便能更合理地安排检查、润滑及零件更换时机,避免过度保养或延误维修。
另一方面,当工程师发现振动数值偏高时,如果没有过去的资料可供比较,也难以确认异常是偶发事件,还是持续恶化的现象。缺乏长期监测纪录,也使不同设备之间的健康状态难以客观比较,增加维护优先顺序与保养时机判断的困难。
透过历史振动趋势,建立更客观的维护依据
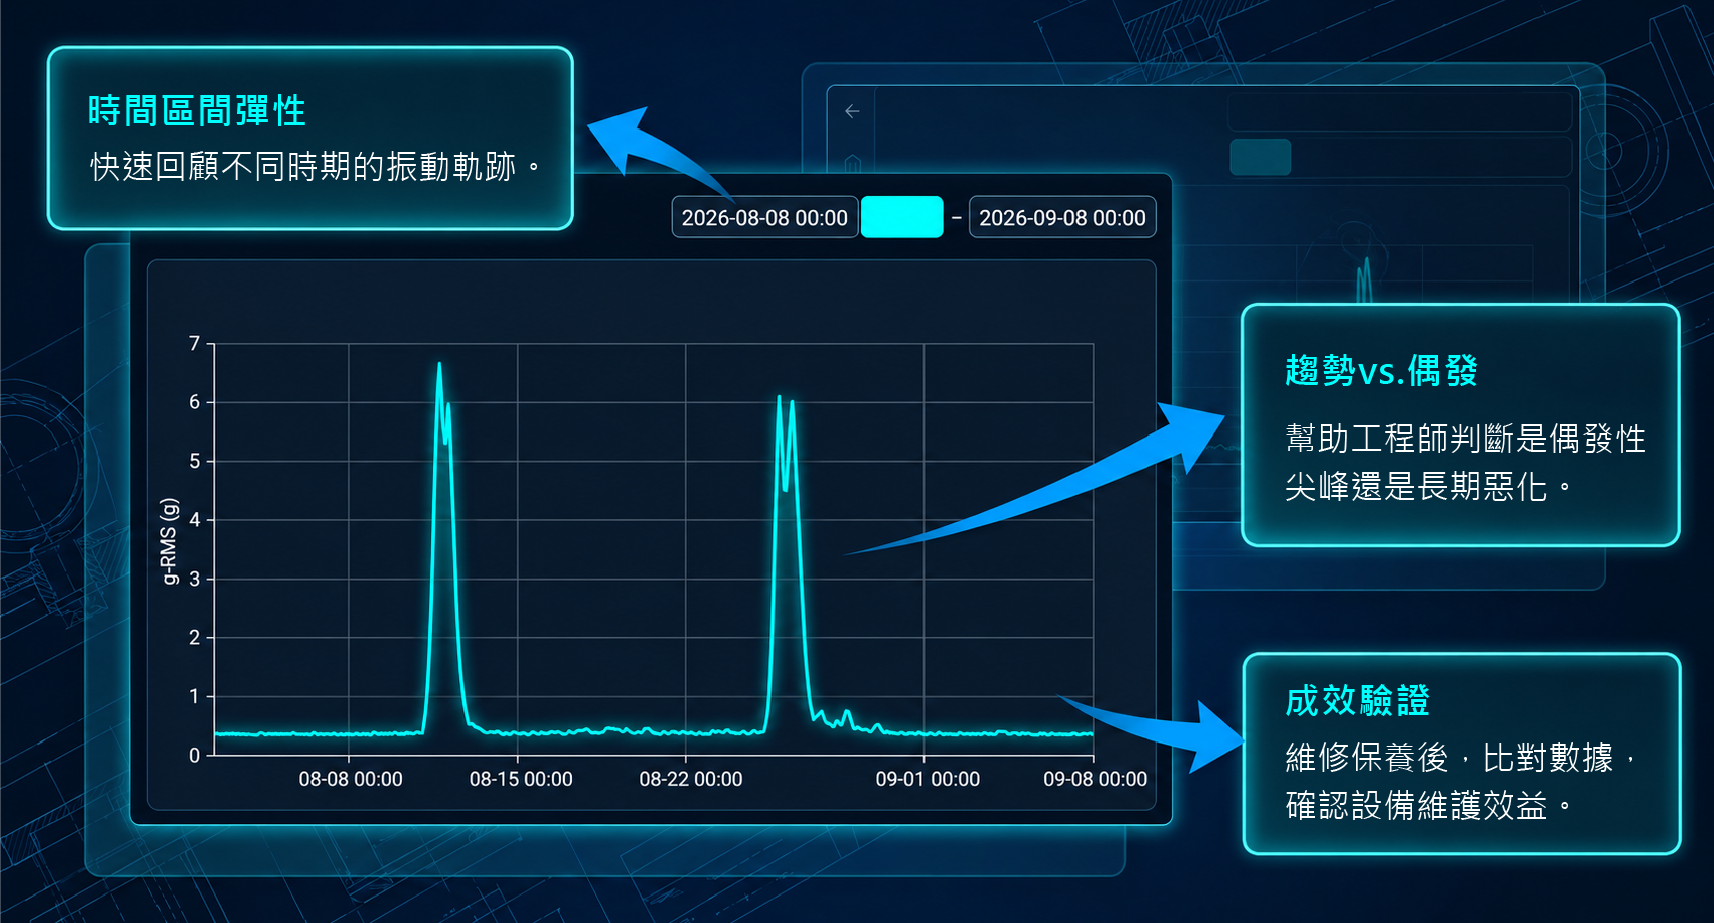
固德 VMS-M-Series 提供振动数据纪录与历史查询功能,可依日期区间查看加速度及振动速度的变化,并回顾相关振动资料。例如,某个监测点位近期振动增加,工程师可以先查看过去数日或数週的纪录,确认数值是否持续上升,再安排润滑、轴承或传动组件检查。
如果异常仅短暂出现,则可先确认当时的运转条件及相关资料,避免单凭一次振动偏高就进行不必要的拆检。透过持续累积数据,工程师也可以比较设备维护前后的振动表现,确认处理后是否回到原本的运转范围。
3. 多组螺杆同时运转,如何缩小异常检查范围?
在具有多组螺杆或多个机械支撑位置的设备中,不同位置可能因负载分布、安装刚性及机构状态不同,而呈现不同的振动特性。如果只监测单一位置,当设备出现异常振动时,工程师可能无法掌握其他位置是否也有相同变化。例如某个支撑位置的固定结构逐渐松动,振动可能主要集中在该区域;如果只观察设备其他位置的振动,便可能无法完整掌握局部变化。
此外,设备在升降过程中,不同位置的受力状态也可能随着运转阶段改变,使振动特徵产生差异。若缺乏多点位的同步监测数据,工程师便难以比较各位置的振动变化,判断异常是否集中于特定区域,也不容易确认问题是否逐渐扩大。
透过多通道同步监测,比较不同位置的振动状态
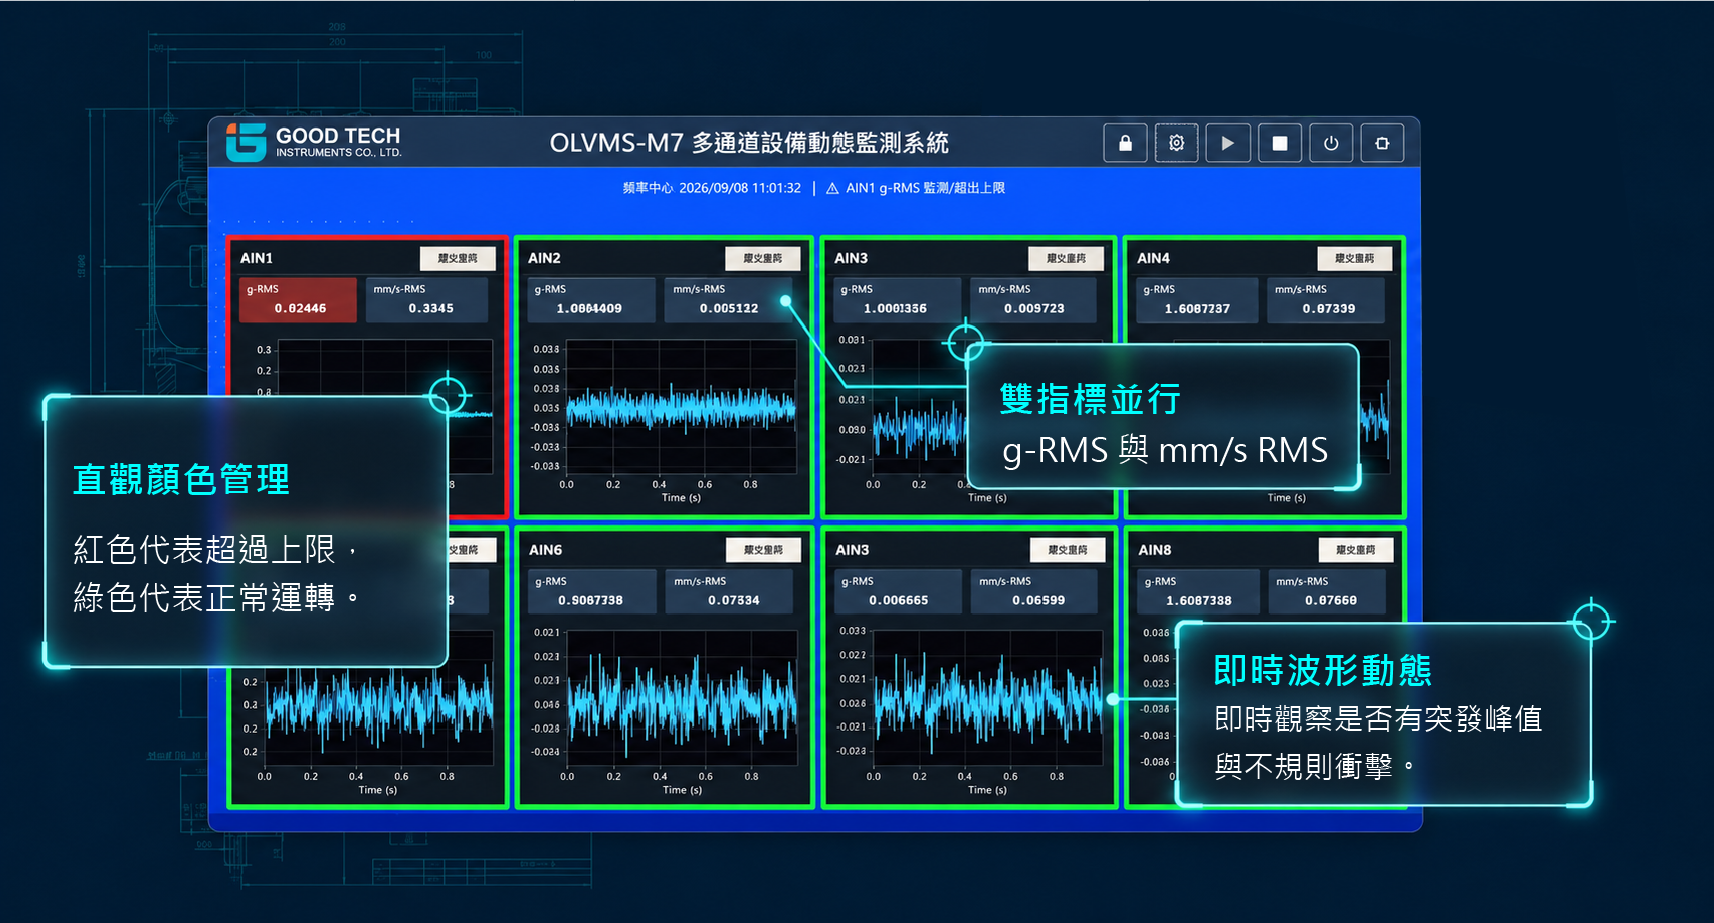
固德 VMS-M-Series 採用多通道振动监测架构,目前可配置多通道同步撷取不同监测点位的振动讯号。当其中一个位置的振动数值出现变化时,工程师可以同时观察其他监测位置的数据,判断振动变化是否集中在特定区域,或是多个位置共同出现。
例如,两个监测位置原本具有稳定的振动表现,近期只有其中一个位置持续增加,便可优先检查该位置附近的支撑结构、固定件及传动组件。如果多个位置同时出现变化,则可进一步确认共同负载、设备操作条件或整体结构是否发生改变。随着监测需求增加,系统可依硬体配置与实际应用需求,扩充至最多 8 通道,增加不同螺杆或机构位置的监测复盖范围。
振动监测如何真正成为设备维护依据?
导入振动监测系统后,除了能够累积数据、了解设备状态趋势外,更重要的是让工程师能够根据数据安排下一步检查。 实际应用时,可以从以下几个方向建立监测流程。
1. 选择适合的监测位置
依据螺杆、轴承与支撑结构的配置,选择能反映目标机构振动的量测位置。感测器应确实固定,并尽量维持一致的安装方向与量测条件,避免因安装差异影响后续数据比较。
2. 建立正常运转的振动基准
在设备确认正常的状态下,累积不同时间的振动数据,了解各监测点位原本的振动范围。若设备具有明显不同的负载或运转模式,应将这些条件纳入判读,避免混合比较。
3. 依设备特性设定警戒门槛
根据正常运转数据、机构特性及现场需求设定振动警戒值。门槛过低可能造成频繁误警报;门槛过高则可能降低对异常变化的敏感度。因此,应随着实际运转资料与维护经验逐步检讨。
4. 将振动异常与维修结果对照
当监测数值出现异常时,记录现场检查结果,例如是否补充润滑剂、更换轴承、调整联轴器或重新固定结构。完成维护后,再比较振动数值与波形是否出现改善。
透过这些纪录,工程师可以逐步了解设备常见的振动变化与机械问题之间的关係,让后续检查更有方向。
设备维护不只是确认螺杆能不能动
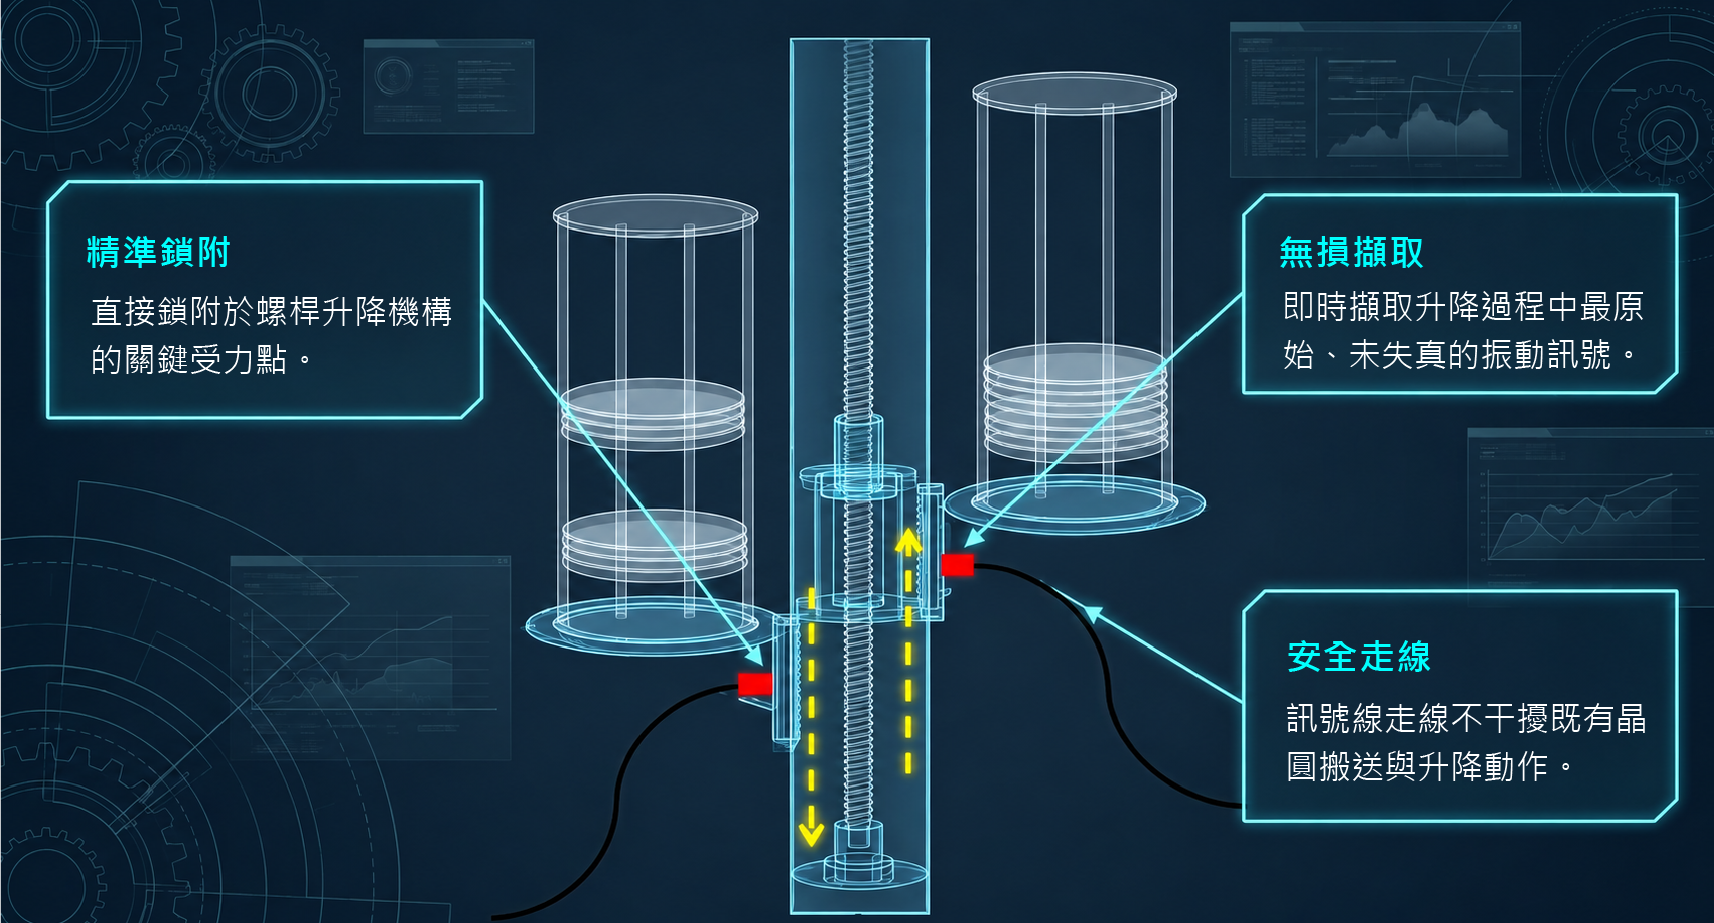
对半导体 Boat 升降机构而言,螺杆能够完成动作,是设备正常运作的基本条件;但润滑、轴承、传动间隙与固定结构的变化,可能早在设备停机前,就已经反映在振动讯号中。工程师真正需要的,不只是知道振动数值有没有超标,而是能够确认振动是否持续增加、异常可能集中在哪个位置,以及下一步应该优先检查哪些机构。
透过固德 VMS-M-Series 多通道振动监测系统,结合即时振动数值、波形、门槛警示及历史趋势,可协助工程师掌握螺杆运转状态,建立更具依据的维护方式。从「设备能不能正常升降」,进一步掌握「螺杆的运转状态是否正在改变」,才是振动监测在设备维护中的实际价值。
常见问题(FAQ)
螺杆还能正常升降,为什么仍需要振动监测?
因为设备能正常动作,不代表机械组件没有磨耗。
当螺杆润滑不足、轴承磨耗或传动结构松动时,马达可能仍具有足够扭矩完成升降,因此不一定立即触发设备警报。透过振动监测,可以持续观察机构运转时的振动变化,在设备功能尚未受到影响前,提供进一步检查的依据。
螺杆振动数值增加,就代表设备即将故障吗?
不一定。
振动增加可能与机械磨耗、润滑不足、负载改变或运转条件有关,不能单凭数值升高就判定故障。工程师应优先比较相同监测位置、相近运转条件下的历史数据,确认振动是否持续增加,再搭配振动波形与现场检查,判断是否需要安排维护。
g-RMS 与 mm/s-RMS 有什么不同?应该看哪一个?
两者反映的振动特性不同,建议搭配使用。
g-RMS 是加速度振动的均方根值,可用于观察振动强度及部分较高频的变化;mm/s-RMS 则是振动速度的均方根值,适合比较设备整体振动的历史趋势。此外,若需要观察瞬间冲击或不规则振动,也可查看即时波形,避免只依单一数值判断设备状态。
设备原本就有警报系统,为什么还需要独立振动监测?
两种监测机制相互补充,有助于掌握设备控制讯号尚未反映的机械变化。
设备原有警报通常依据动作逾时、定位异常或其他控制条件触发,但初期机械磨耗不一定会影响这些讯号。独立振动监测可补充机械动态资讯,当振动数值超出设定的警戒门槛时,透过画面颜色、警示讯息或蜂鸣器提醒工程师。
多通道振动监测与单点监测有什么差别?
单点监测只能观察特定位置的振动,多通道监测则可同步取得不同螺杆或机构位置的振动数据。
当某个监测点位的振动持续增加时,工程师可参考其他位置的数据,协助判断异常是否集中于局部机构。固德 VMS-M-Series 目前可採双通道配置,并依硬体配置与实际需求扩充至最多 8 通道,提高设备监测复盖范围。
振动监测能取代定期保养,或直接判断螺杆哪个零件损坏吗?
不能完全取代。
振动监测主要用于掌握机械状态变化、提供异常警示及历史趋势,并不能仅凭 RMS 数值直接确认故障零件。工程师仍需搭配润滑检查、轴承检测、传动间隙确认及维修纪录,才能进一步判断原因。透过持续累积振动数据,可以更有依据地安排检查时机,让定期保养与设备状态监测相互配合。