


螺桿正常運轉,振動卻開始增加?
固德科技報|螺桿正常運轉,振動卻開始增加?#半導體
#PHM
Posted On : 20 Nov. 2026
半導體設備中的 Boat 升降機構,即使定位正常、沒有發出警報,也不代表螺桿的機械狀態完全沒有變化。長期反覆運轉可能造成潤滑不足、軸承磨耗、傳動間隙增加或結構鬆動,這些問題往往會先反映在振動訊號中。
螺桿還能正常升降,為什麼仍可能存在機械問題?
在半導體熱製程設備中,Boat 負責承載晶圓,透過電動螺桿驅動升降,完成晶圓的移載與製程定位。由於升降機構需要長期反覆運作,螺桿、螺帽、軸承及相關傳動組件,都必須承受持續性的機械負載。對設備控制系統而言,只要馬達正常運轉、升降動作順利完成、定位結果符合設定,通常就能繼續執行後續製程。
然而,機構能夠完成動作,不代表內部傳動條件完全沒有改變。例如,當螺桿潤滑逐漸不足時,馬達可能仍具有足夠扭矩克服摩擦阻力,使設備維持正常升降;當軸承開始磨耗或支撐結構出現鬆動時,也不一定立即造成定位失敗。
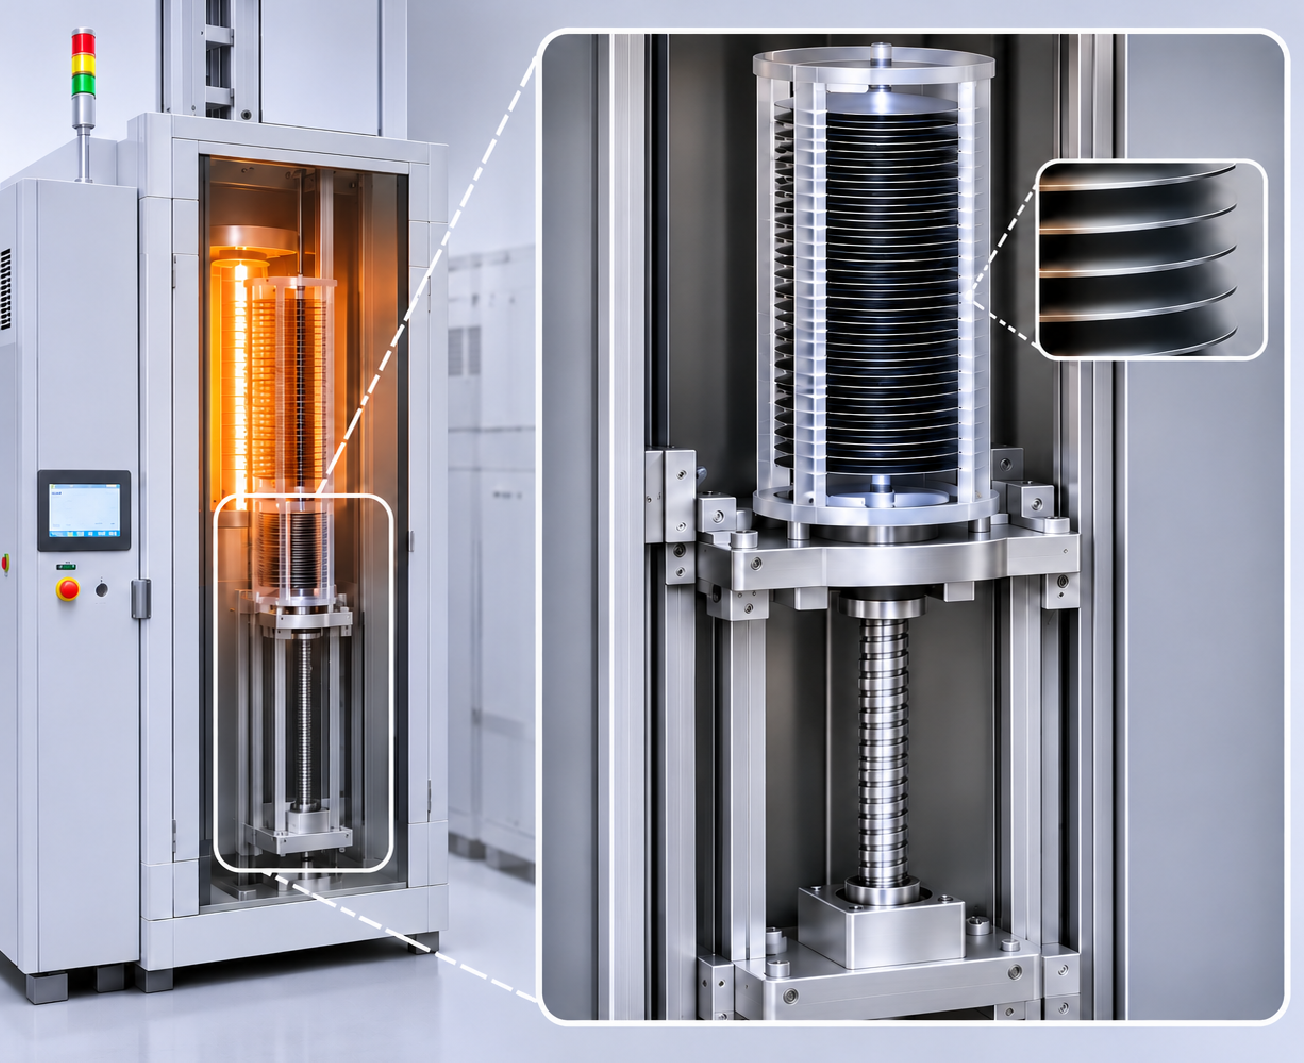
這些問題在初期可能不影響設備功能,卻已經改變機械運轉時的受力、摩擦與振動特性。 對工程師而言,真正困難的不是發現螺桿已經無法升降,而是在設備仍能正常運轉時,判斷機構是否已經出現需要關注的變化。如果只依賴設備警報或固定週期保養,便可能錯過早期檢查的機會。因此,觀察螺桿在運轉過程中的振動變化,能夠提供控制訊號以外的機械狀態資訊。
螺桿振動增加,可能代表哪些機械問題?
電動螺桿升降機構並非只有螺桿本體在運作,而是由馬達、傳動組件、軸承、螺桿螺帽及導引機構共同完成動作。 當其中一個組件的運轉條件改變,可能影響整體振動表現。
工程師可以依據振動變化的型態,縮小可能的檢查範圍。
1. 潤滑不足:摩擦阻力增加,振動可能逐漸上升
螺桿與螺帽在傳動過程中,需要適當潤滑以維持接觸面的運轉狀態。當潤滑劑不足、劣化或分布不均時,可能增加局部摩擦與運轉阻力,使振動強度或波形產生變化。初期即使沒有明顯異音或升降異常,仍可能出現與過去不同的振動數值。
如果工程師發現設備在相近負載與運轉條件下,振動數值持續增加,可以優先確認潤滑劑狀態、補充週期、螺桿表面及螺帽接觸情況。
2. 軸承磨耗:旋轉平順性改變,可能產生額外振動
軸承負責支撐旋轉組件,並承受機構運轉時的負載。長期使用後,若軸承內部接觸面磨耗、潤滑條件改變或預壓狀態異常,可能影響旋轉平順性。部分軸承異常可能產生較高頻的振動或重複性衝擊,但其表現仍受到軸承型式、轉速、負載與安裝位置影響。
當振動出現持續增加、異常衝擊或新的週期性特徵時,工程師可以進一步檢查軸承潤滑、固定狀態、運轉聲音及相關支撐組件。需要注意的是,單純的振動 RMS 數值只能反映整體振動程度,不能直接確認軸承是否損壞。若要辨識特定軸承缺陷,通常還需要進一步的頻譜分析或其他診斷量測。
3. 傳動間隙增加:運轉衝擊與振動型態可能改變
螺桿升降機構中的聯軸器、傳動組件及螺桿螺帽,可能因長期使用、磨耗或固定狀態改變而產生間隙。當機構受力改變時,過大的間隙可能造成接觸衝擊,使振動波形出現短暫峰值或不規則變化。如果設備的振動波形開始出現過去沒有的衝擊特徵,可以檢查聯軸器、螺桿螺帽間隙、固定件及相關傳動組件。
不過,升降機構本身具有啟動與停止動作,正常運轉時也可能產生短暫振動。因此,必須與設備原本的振動表現比較,才能判斷是否需要進一步處理。
4. 支撐結構鬆動:局部振動增加,影響整體運轉穩定性
除了螺桿與軸承,支撐座、固定螺栓及導引機構也會影響設備振動。當固定結構鬆動或安裝剛性改變時,原本的振動可能被放大,或在特定運轉條件下出現不同的振動特徵。
如果某個監測位置的振動明顯增加,而其他位置變化不大,可以優先檢查該位置附近的固定結構、支撐座及機構連接處。這類問題未必需要更換螺桿本體,但若未及時處理,可能使相關組件承受額外負載。
振動異常與檢查方向對照
| 觀察到的振動現象 | 可能原因 | 建議優先檢查 |
|---|---|---|
| 振動數值長期逐漸增加 | 潤滑變化、磨耗、負載改變 | 螺桿螺帽、潤滑狀態、軸承 |
| 波形出現新的短暫衝擊 | 傳動間隙、接觸衝擊、結構鬆動 | 聯軸器、固定件、傳動組件 |
| 出現新的週期性振動特徵 | 旋轉組件狀態改變 | 軸承、螺桿及傳動系統 |
| 單一監測位置振動增加 | 局部機構或安裝狀態變化 | 該位置附近的支撐與固定結構 |
| 多個位置同時振動增加 | 共同負載、整體結構或操作條件變化 | 設備負載、運轉條件、共同傳動機構 |
#以上是工程檢查的參考方向,並非僅憑振動現象即可確認故障原因。實際判斷仍須搭配設備條件及現場檢查。
振動變大就需要維修嗎?工程師應該怎麼判斷?
振動增加不一定代表設備已經故障。對電動螺桿而言,負載重量、馬達速度、機構運轉狀態及感測器安裝方式,都可能影響振動數值。
如果只根據某一次量測結果判斷設備健康,很容易將正常的操作差異誤認為機械異常。因此,工程師應該先確認振動變化是否具有持續性,再判斷是否需要安排檢查。
例如某支螺桿過去的振動數值相當穩定,近期卻在相近運轉條件下持續增加,就值得關注。
相反地,如果只有單次振動偏高,則應先確認當時是否有負載變化、設備啟停或其他外部擾動。這也是為什麼設備振動監測不能只看單一數值,而需要搭配不同指標及歷史資料。
g-RMS:觀察加速度振動強度
加速度 g-RMS 反映指定頻率範圍與計算時間內的振動強度,對部分較高頻的振動變化較敏感。當螺桿運轉時的接觸狀態、摩擦或衝擊情況改變,加速度訊號可能提供觀察線索。但 g-RMS 是整體指標,無法單憑數值判斷是哪個零件異常。
mm/s-RMS:追蹤整體機械振動變化
速度 mm/s-RMS 可用來描述指定頻率範圍內的整體振動程度,適合在一致的量測條件下進行歷史趨勢比較。例如同一個監測點位的振動速度逐漸增加,工程師可以進一步確認設備是否存在機械狀態改變。不過,電動螺桿屬於具有啟停與負載變化的升降機構,不宜直接以一般連續旋轉機械的振動分級標準,作為唯一的故障判斷依據。
即時波形:觀察振動是否出現衝擊或不規則變化
RMS 數值可以反映整體振動強度,但可能無法完整呈現短時間內的振動變化。例如兩次量測的 RMS 數值接近,其中一次卻出現明顯的瞬間衝擊,單看 RMS 就可能忽略這個差異。透過即時振動波形,工程師可以觀察振動是否具有突發峰值、週期性特徵或不規則變化,作為後續檢查的參考。
簡單來說,RMS 用來追蹤振動強度,波形用來觀察振動型態,歷史趨勢則協助確認異常是否持續。
三者搭配,才能讓振動資料更具有實際維護價值。
設備沒有警報,如何發現螺桿的早期異常?
系統設備警報通常依據控制系統設定的條件進行判斷,例如動作逾時、定位失敗或其他控制事件。然而,螺桿在初期磨耗、潤滑不足或運轉阻力增加時,仍可能正常完成升降動作,因此不一定立即觸發既有警報。
1. 設備正常運轉,機械異常卻不容易察覺?
人工巡檢雖然可以確認設備是否有異音、異常振動或明顯磨耗,但難以持續掌握每個監測位置的振動變化。尤其在半導體製程設備中,螺桿升降機構經常需要反覆執行高精度定位動作,長時間運轉可能使局部磨耗逐漸累積。
即使設備尚未出現明顯異常,振動訊號也可能已產生細微變化。若缺乏連續監測與歷史數據比對,維護人員便難以判斷異常是偶發性衝擊,還是持續惡化的機械問題,進而錯失早期檢查與安排保養的時機。
建立獨立振動監測,補足設備控制訊號的觀察範圍
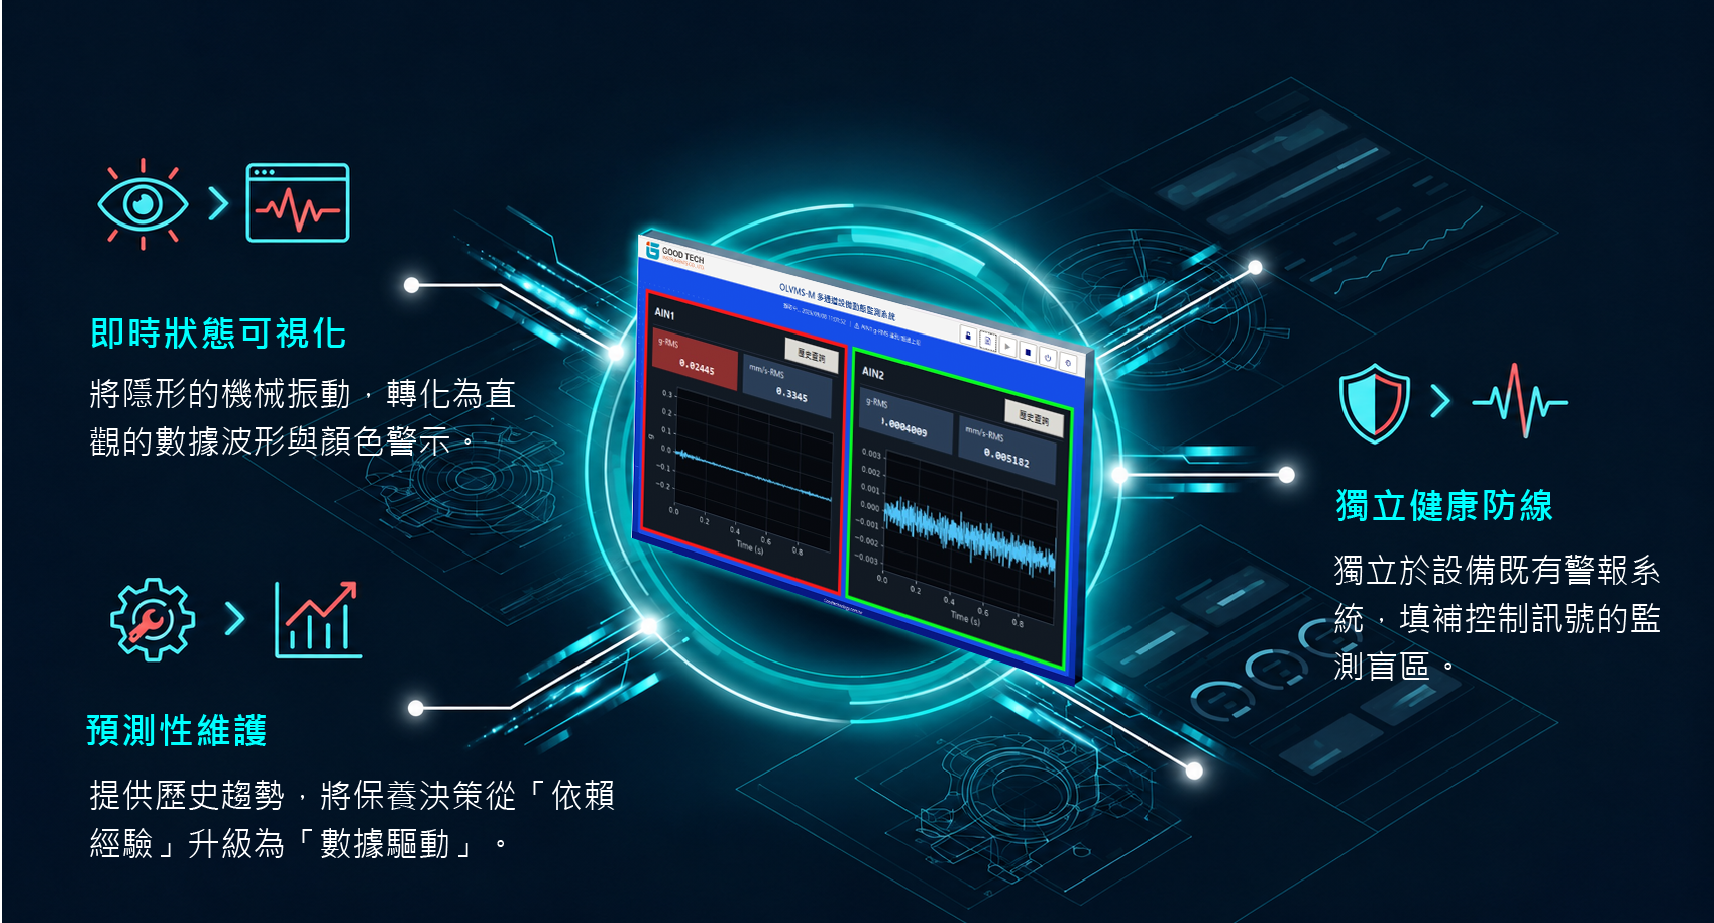
固德 VMS-M-Series 多通道振動監測系統,可透過安裝於螺桿監測位置的振動感測器,擷取設備運轉時的振動訊號,並於軟體中顯示加速度 g-RMS、速度 mm/s-RMS 及即時振動波形。工程師可以直接觀察螺桿的振動狀態,不必等到設備無法升降,才開始調查機械問題。
系統也可依設定的振動門檻進行警示,當監測數值超出警戒範圍時,透過畫面顏色與警示訊息提醒使用者,並可搭配蜂鳴器,協助工程師及早注意到振動異常。
2. 振動偶爾變大,該立即停機還是繼續觀察?
傳統螺桿維護多依固定週期安排保養,例如定期補充潤滑劑、檢查軸承或確認機構固定狀態。但相同型號的設備,實際使用頻率、負載條件及運轉環境可能不同,因此機械磨耗速度也不一定相同。如果只依固定週期維護,可能在設備仍維持良好狀態時進行不必要的拆檢,也可能在保養週期尚未到達前,就已經出現需要處理的機械問題。
尤其對需要長時間連續運轉的半導體設備而言,非預期停機不僅影響設備稼動率,也可能打亂既定的生產排程。若能掌握不同螺桿的實際運轉狀態,便能更合理地安排檢查、潤滑及零件更換時機,避免過度保養或延誤維修。
另一方面,當工程師發現振動數值偏高時,如果沒有過去的資料可供比較,也難以確認異常是偶發事件,還是持續惡化的現象。缺乏長期監測紀錄,也使不同設備之間的健康狀態難以客觀比較,增加維護優先順序與保養時機判斷的困難。
透過歷史振動趨勢,建立更客觀的維護依據
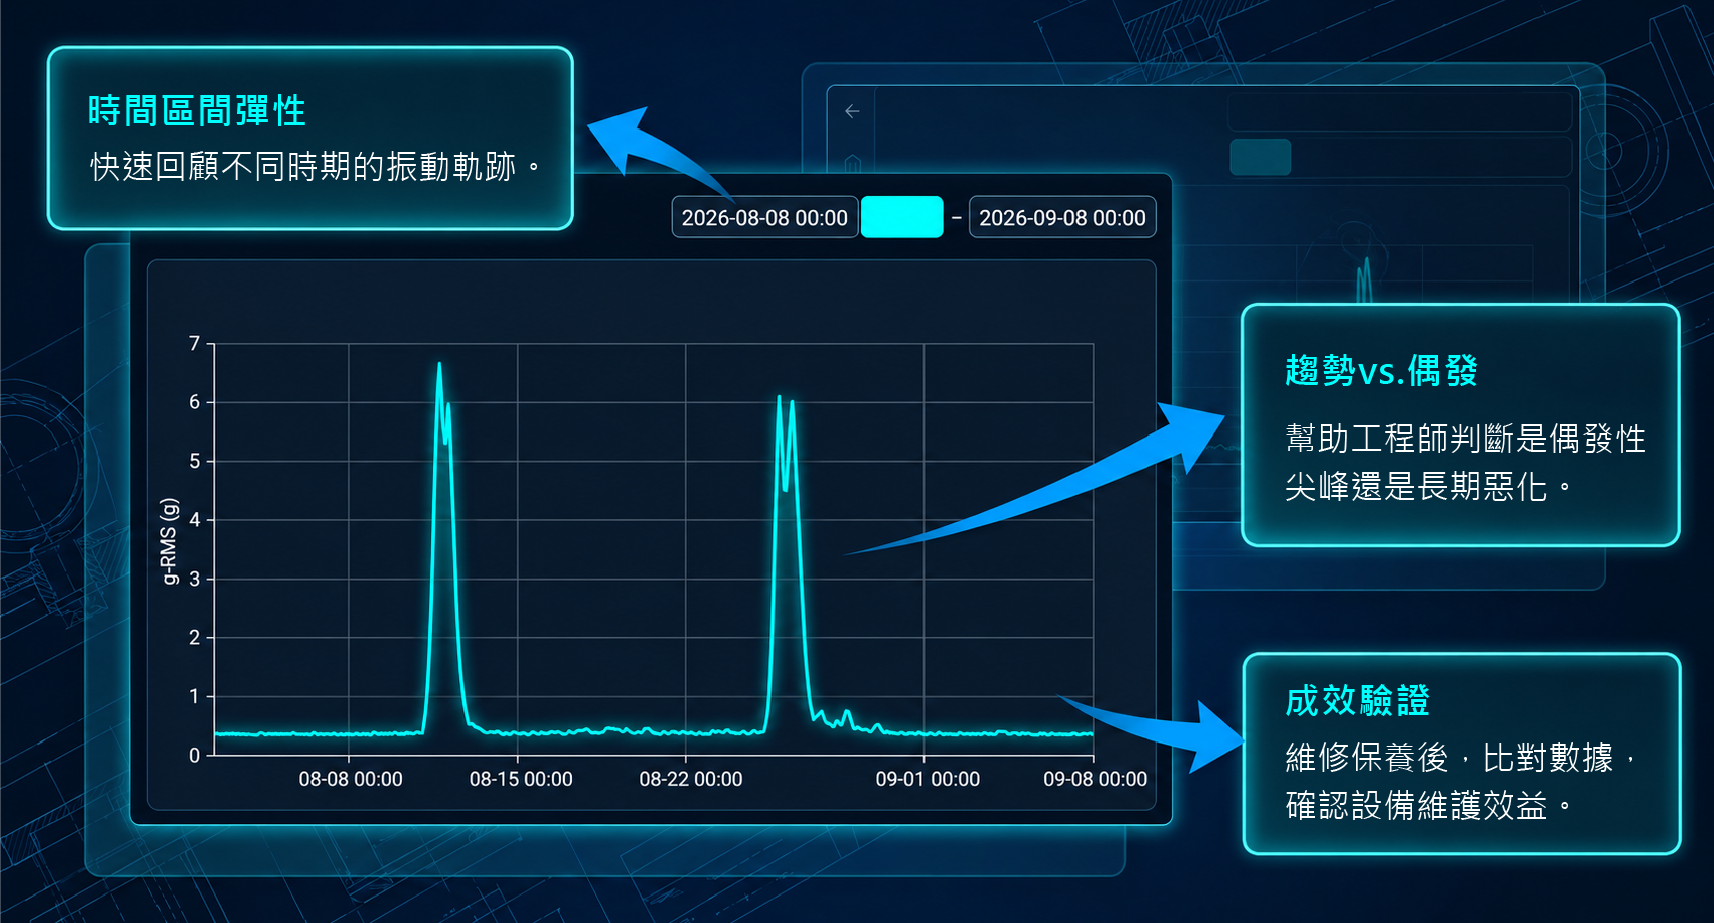
固德 VMS-M-Series 提供振動數據紀錄與歷史查詢功能,可依日期區間查看加速度及振動速度的變化,並回顧相關振動資料。例如,某個監測點位近期振動增加,工程師可以先查看過去數日或數週的紀錄,確認數值是否持續上升,再安排潤滑、軸承或傳動組件檢查。
如果異常僅短暫出現,則可先確認當時的運轉條件及相關資料,避免單憑一次振動偏高就進行不必要的拆檢。透過持續累積數據,工程師也可以比較設備維護前後的振動表現,確認處理後是否回到原本的運轉範圍。
3. 多組螺桿同時運轉,如何縮小異常檢查範圍?
在具有多組螺桿或多個機械支撐位置的設備中,不同位置可能因負載分布、安裝剛性及機構狀態不同,而呈現不同的振動特性。如果只監測單一位置,當設備出現異常振動時,工程師可能無法掌握其他位置是否也有相同變化。例如某個支撐位置的固定結構逐漸鬆動,振動可能主要集中在該區域;如果只觀察設備其他位置的振動,便可能無法完整掌握局部變化。
此外,設備在升降過程中,不同位置的受力狀態也可能隨著運轉階段改變,使振動特徵產生差異。若缺乏多點位的同步監測數據,工程師便難以比較各位置的振動變化,判斷異常是否集中於特定區域,也不容易確認問題是否逐漸擴大。
透過多通道同步監測,比較不同位置的振動狀態
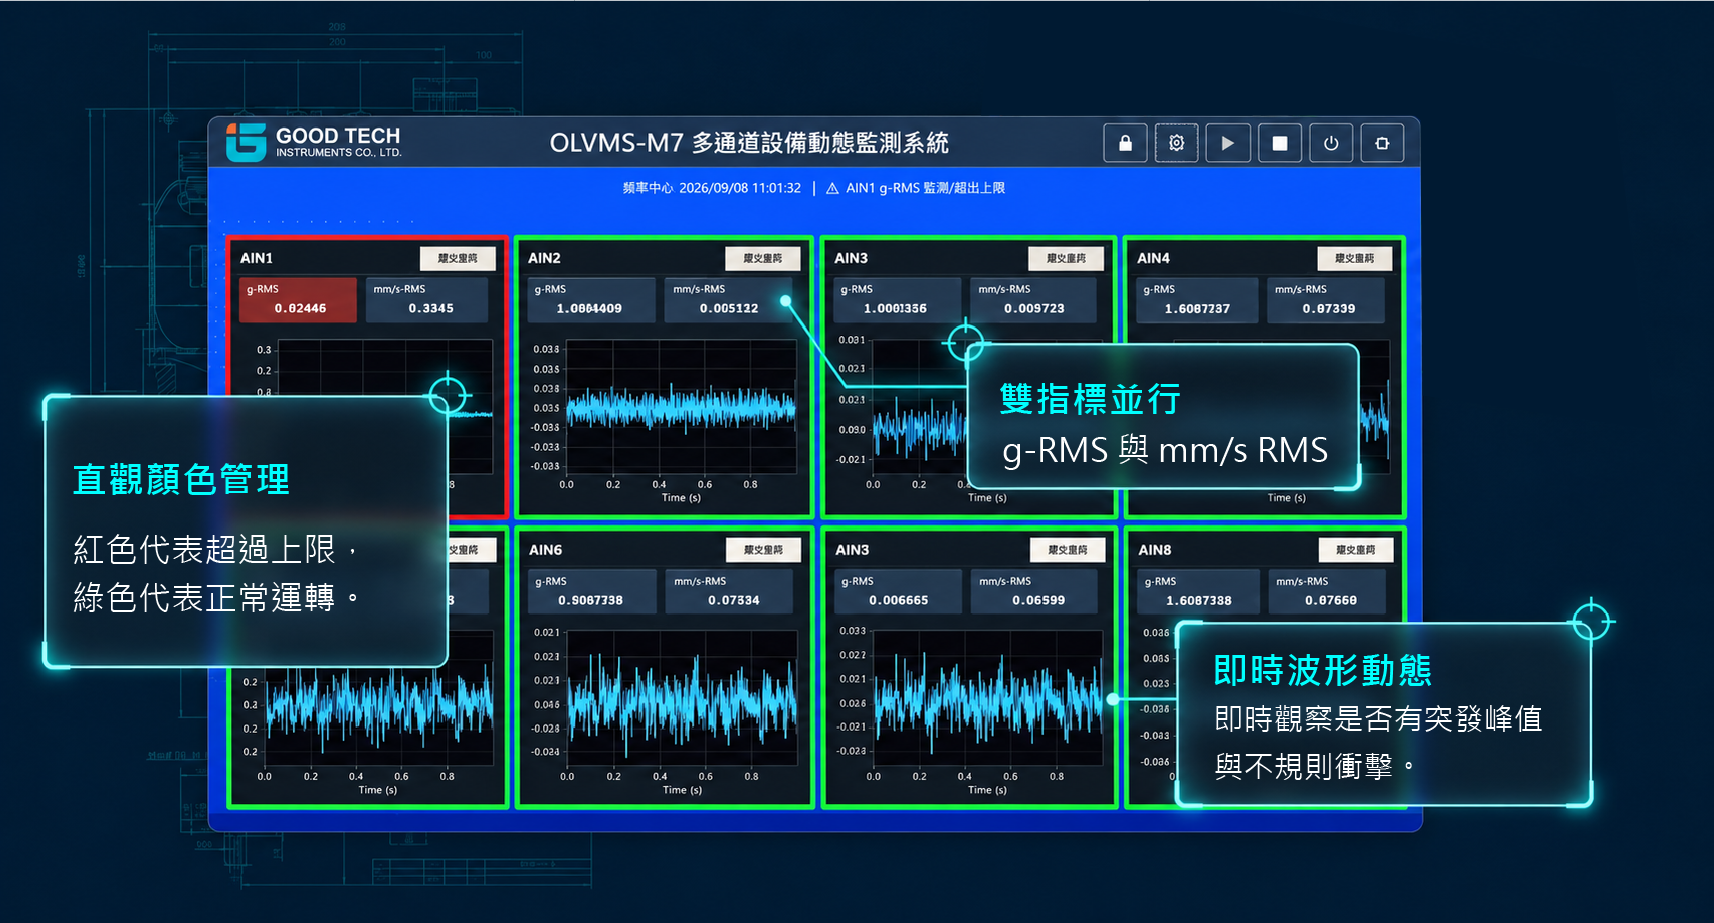
固德 VMS-M-Series 採用多通道振動監測架構,目前可配置多通道同步擷取不同監測點位的振動訊號。當其中一個位置的振動數值出現變化時,工程師可以同時觀察其他監測位置的數據,判斷振動變化是否集中在特定區域,或是多個位置共同出現。
例如,兩個監測位置原本具有穩定的振動表現,近期只有其中一個位置持續增加,便可優先檢查該位置附近的支撐結構、固定件及傳動組件。如果多個位置同時出現變化,則可進一步確認共同負載、設備操作條件或整體結構是否發生改變。隨著監測需求增加,系統可依硬體配置與實際應用需求,擴充至最多 8 通道,增加不同螺桿或機構位置的監測覆蓋範圍。
振動監測如何真正成為設備維護依據?
導入振動監測系統後,除了能夠累積數據、了解設備狀態趨勢外,更重要的是讓工程師能夠根據數據安排下一步檢查。 實際應用時,可以從以下幾個方向建立監測流程。
1. 選擇適合的監測位置
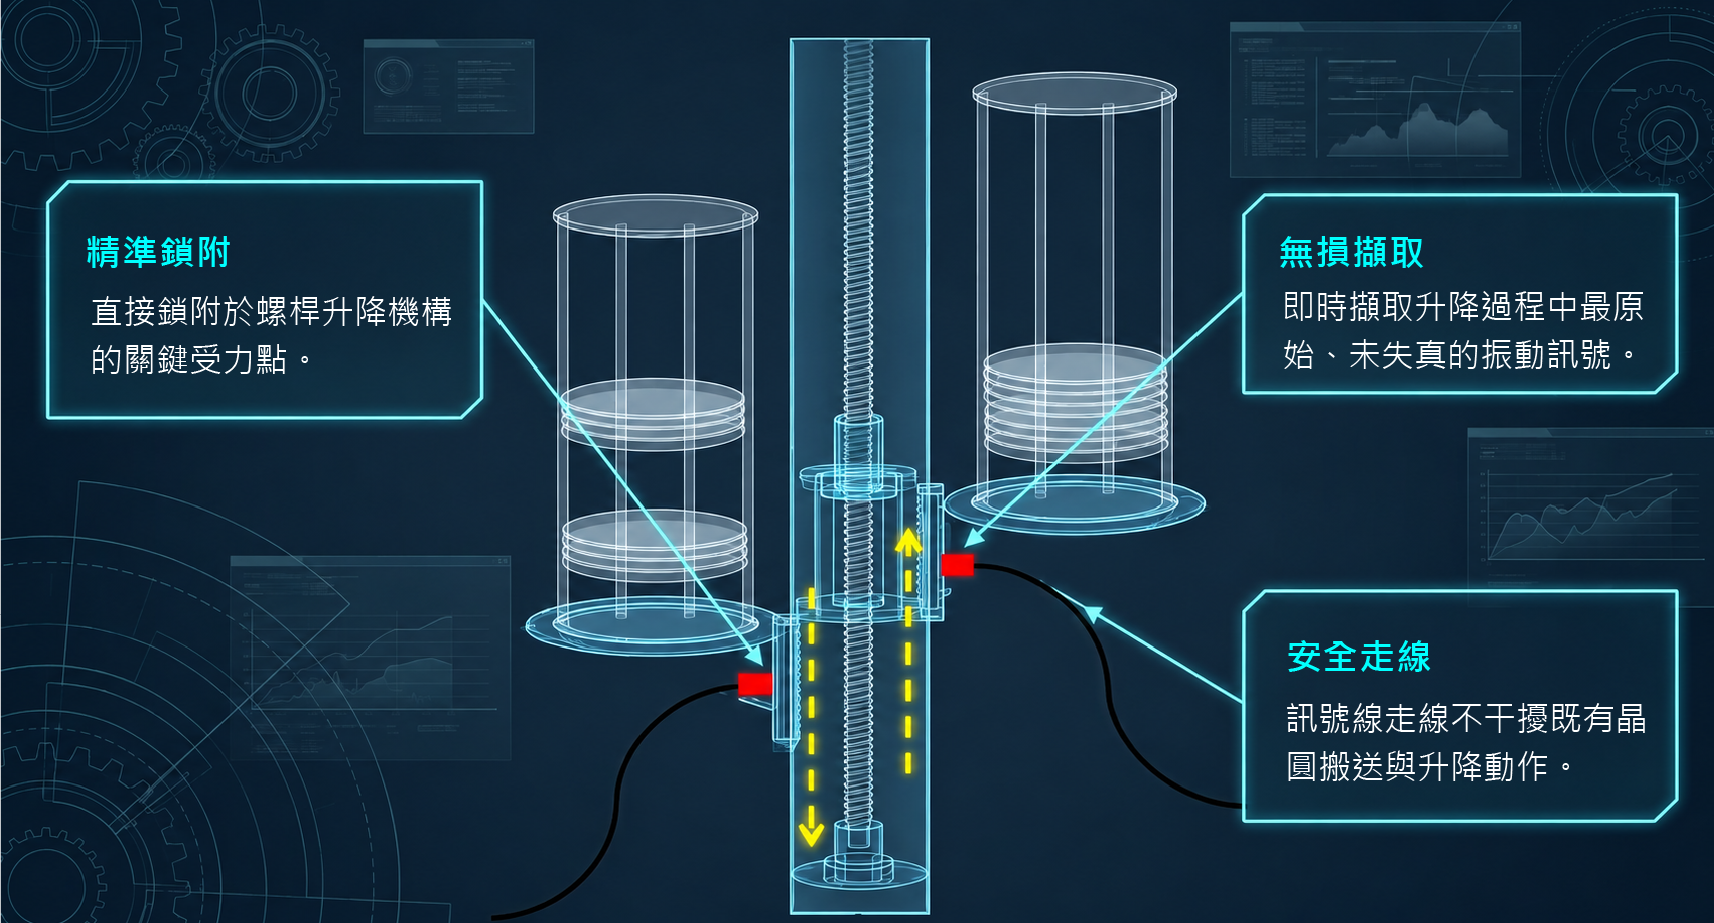
依據螺桿、軸承與支撐結構的配置,選擇能反映目標機構振動的量測位置。感測器應確實固定,並盡量維持一致的安裝方向與量測條件,避免因安裝差異影響後續數據比較。
2. 建立正常運轉的振動基準
在設備確認正常的狀態下,累積不同時間的振動數據,了解各監測點位原本的振動範圍。若設備具有明顯不同的負載或運轉模式,應將這些條件納入判讀,避免混合比較。
3. 依設備特性設定警戒門檻
根據正常運轉數據、機構特性及現場需求設定振動警戒值。門檻過低可能造成頻繁誤警報;門檻過高則可能降低對異常變化的敏感度。因此,應隨著實際運轉資料與維護經驗逐步檢討。
4. 將振動異常與維修結果對照
當監測數值出現異常時,記錄現場檢查結果,例如是否補充潤滑劑、更換軸承、調整聯軸器或重新固定結構。完成維護後,再比較振動數值與波形是否出現改善。
透過這些紀錄,工程師可以逐步了解設備常見的振動變化與機械問題之間的關係,讓後續檢查更有方向。
設備維護不只是確認螺桿能不能動
對半導體 Boat 升降機構而言,螺桿能夠完成動作,是設備正常運作的基本條件;但潤滑、軸承、傳動間隙與固定結構的變化,可能早在設備停機前,就已經反映在振動訊號中。工程師真正需要的,不只是知道振動數值有沒有超標,而是能夠確認振動是否持續增加、異常可能集中在哪個位置,以及下一步應該優先檢查哪些機構。
透過固德 VMS-M-Series 多通道振動監測系統,結合即時振動數值、波形、門檻警示及歷史趨勢,可協助工程師掌握螺桿運轉狀態,建立更具依據的維護方式。從「設備能不能正常升降」,進一步掌握「螺桿的運轉狀態是否正在改變」,才是振動監測在設備維護中的實際價值。
常見問題(FAQ)
螺桿還能正常升降,為什麼仍需要振動監測?
因為設備能正常動作,不代表機械組件沒有磨耗。
當螺桿潤滑不足、軸承磨耗或傳動結構鬆動時,馬達可能仍具有足夠扭矩完成升降,因此不一定立即觸發設備警報。透過振動監測,可以持續觀察機構運轉時的振動變化,在設備功能尚未受到影響前,提供進一步檢查的依據。
螺桿振動數值增加,就代表設備即將故障嗎?
不一定。
振動增加可能與機械磨耗、潤滑不足、負載改變或運轉條件有關,不能單憑數值升高就判定故障。工程師應優先比較相同監測位置、相近運轉條件下的歷史數據,確認振動是否持續增加,再搭配振動波形與現場檢查,判斷是否需要安排維護。
g-RMS 與 mm/s-RMS 有什麼不同?應該看哪一個?
兩者反映的振動特性不同,建議搭配使用。
g-RMS 是加速度振動的均方根值,可用於觀察振動強度及部分較高頻的變化;mm/s-RMS 則是振動速度的均方根值,適合比較設備整體振動的歷史趨勢。此外,若需要觀察瞬間衝擊或不規則振動,也可查看即時波形,避免只依單一數值判斷設備狀態。
設備原本就有警報系統,為什麼還需要獨立振動監測?
兩種監測機制相互補充,有助於掌握設備控制訊號尚未反映的機械變化。
設備原有警報通常依據動作逾時、定位異常或其他控制條件觸發,但初期機械磨耗不一定會影響這些訊號。獨立振動監測可補充機械動態資訊,當振動數值超出設定的警戒門檻時,透過畫面顏色、警示訊息或蜂鳴器提醒工程師。
多通道振動監測與單點監測有什麼差別?
單點監測只能觀察特定位置的振動,多通道監測則可同步取得不同螺桿或機構位置的振動數據。
當某個監測點位的振動持續增加時,工程師可參考其他位置的數據,協助判斷異常是否集中於局部機構。固德 VMS-M-Series 目前可採雙通道配置,並依硬體配置與實際需求擴充至最多 8 通道,提高設備監測覆蓋範圍。
振動監測能取代定期保養,或直接判斷螺桿哪個零件損壞嗎?
不能完全取代。
振動監測主要用於掌握機械狀態變化、提供異常警示及歷史趨勢,並不能僅憑 RMS 數值直接確認故障零件。工程師仍需搭配潤滑檢查、軸承檢測、傳動間隙確認及維修紀錄,才能進一步判斷原因。透過持續累積振動數據,可以更有依據地安排檢查時機,讓定期保養與設備狀態監測相互配合。
