
Thực tế

Ứng dụng

Hỏi đáp
Các chỉ số quản lý thiết bị gồm những gì?
Câu hỏi thường gặp|Các chỉ số quản lý thiết bị gồm những gì? Tổng hợp đầy đủ về OEE, MTBF, MTTR, Tỷ lệ khả dụngQuản lý thiết bị có tác động rất lớn đối với doanh nghiệp, các chỉ số khác nhau đại diện cho các trạng thái thiết bị trong nhà máy và có nhiều chỉ số đánh giá hiệu quả thiết bị. Ví dụ: tỷ lệ thiết bị hoàn hảo, hiệu suất tổng thể, tỷ lệ hỏng hóc, thời gian trung bình giữa các lỗi, v.v. Các chỉ số khác nhau đại diện cho các hướng quản lý khác nhau.
Chỉ số quản lý
Giải thích thuật ngữ & Công thức
Tỷ lệ thiết bị hoàn hảo (Equipment perfectness / Availability of equipment)
Hay còn gọi là tỷ lệ thiết bị sẵn sàng, là tiêu chuẩn cho thấy thiết bị đang ở tình trạng tốt, đáp ứng các tiêu chuẩn sản xuất hoặc hoạt động bình thường. Chỉ số này phản ánh tỷ lệ hoạt động bình thường của thiết bị trong nhà máy, là thước đo quan trọng về chất lượng tình trạng thiết bị.
Công thức: Số lượng thiết bị tốt ÷ Tổng số lượng thiết bị
Tỷ lệ hỏng hóc thiết bị (Rate of Equipment failure)
Còn được gọi là tỷ lệ lỗi, là tần suất hỏng hóc của một hệ thống kỹ thuật hoặc linh kiện. Đơn vị thường là số lần lỗi mỗi giờ, khi thiết bị mất đi hoặc giảm sút chức năng vốn có và không thể vận hành bình thường.
Công thức: Số lần ngừng máy do lỗi ÷ Số lượng máy thực tế đang mở
Tỷ lệ thời gian chết do hỏng hóc (Equipment failure downtime)
Là tỷ lệ giữa thời gian thiết bị ngừng hoạt động do sự cố so với thời gian thiết bị dự kiến hoạt động, lúc này thiết bị không thể khởi động và hoàn toàn ngừng chạy.
Công thức: Thời gian ngừng máy do lỗi ÷ (Thời gian hoạt động thực tế + Thời gian ngừng máy do lỗi)
Tỷ lệ sử dụng thiết bị (Rate of Equipment utilization)
Được chia thành tỷ lệ sử dụng thời gian theo kế hoạch (tính theo giờ làm việc) và tỷ lệ sử dụng thời gian theo lịch (tính theo 24 giờ mỗi ngày).
Công thức 1. Sản lượng thực tế mỗi giờ ÷ Sản lượng lý thuyết mỗi giờ
Công thức 2. Số lượng thực tế mỗi ca ÷ Số lượng mục tiêu mỗi ca
Công thức 3. Số lượng máy đang chạy tại thời điểm lấy mẫu ÷ Tổng số lượng thiết bị
Tỷ lệ thời gian tải (Loading Time)
Tỷ lệ giữa thời gian làm việc và thời gian thực tế có thể vận hành, đơn thuần thể hiện hiệu quả của việc lập kế hoạch thời gian và trừ đi tổn thất do ngừng máy.
Công thức: Thời gian làm việc ÷ Thời gian thực tế có thể vận hành
Hiệu suất thiết bị tổng thể (OEE, Overall Equipment Effectiveness)
Chỉ số phản ánh toàn diện hiệu quả của thiết bị. Ví dụ: Mức độ sẵn sàng đại diện cho tỷ lệ có mặt, Hiệu suất đại diện cho việc có làm việc chăm chỉ sau khi mở máy hay không, và Chất lượng đại diện cho tính hiệu quả của công việc.
Công thức 1. Mức độ sẵn sàng × Hiệu suất × Chất lượng
Công thức 2. Tỷ lệ khả dụng × Chỉ số hiệu suất × Chỉ số chất lượng
Công thức 3. Sản lượng đạt tiêu chuẩn ÷ Sản lượng lý thuyết trong thời gian làm việc theo kế hoạch
Hiệu suất hoạt động (Performance)
Là một phần của chỉ số OEE, là tỷ lệ giữa tốc độ sản xuất thực tế và tốc độ sản xuất theo thiết kế, đơn thuần thể hiện tốc độ sản xuất mà không tính đến chất lượng.
Công thức: Tổng số giờ công tiêu chuẩn ÷ Tổng số giờ công thực tế đầu tư
Tỷ lệ thành phẩm (Quality / Yield / FPY, First Pass Yield)
Là một phần của chỉ số OEE, là tỷ lệ giữa số lượng sản phẩm tốt hợp lệ và số lượng sản xuất thực tế, tương đương với lợi nhuận thuần.
Công thức 1. Số sản phẩm tốt ÷ Số lượng sản xuất thực tế
Công thức 2. (Số lượng vật liệu đầu vào - Số phế phẩm) ÷ Số lượng vật liệu đầu vào
Hiệu suất thiết bị tổng thể hiệu quả (TEEP, Total Effective Equipment Performance)
Đề cập đến OEE được đo lường theo thời gian lịch (ví dụ: 24 giờ/ngày, 365 ngày/năm), là tổng năng suất của một thiết bị (tính trong 24 giờ), là công thức phản ánh triệt để nhất hiệu quả thiết bị. Chỉ số này phản ánh các khiếm khuyết trong quản lý hệ thống của thiết bị, bao gồm tác động từ khâu trước/sau, thị trường, đơn hàng, sự mất cân bằng công suất và điều phối sản xuất.
Công thức: Tỷ lệ thời gian tải × OEE
Thời gian phục hồi trung bình (MTTR, Mean time to recovery)
Thời gian phục hồi trung bình, thời gian sửa chữa trung bình. Đây là thước đo cơ bản về khả năng bảo trì của các hạng mục có thể sửa chữa.
Công thức: Tổng thời gian tiêu tốn cho sửa chữa trong kỳ thống kê ÷ Số lần sửa chữa
Thời gian trung bình giữa các lỗi (MTBF, Mean Time Between Failures)
Còn được gọi là thời gian hoạt động không có lỗi trung bình, là chỉ số đo lường độ tin cậy của sản phẩm, tính bằng giờ, phản ánh khả năng duy trì chức năng và sự ổn định của sản phẩm trong một khoảng thời gian.
Công thức: Tổng thời gian hoạt động không có lỗi ÷ Số lần lỗi
Tỷ lệ khả dụng (Activation / Utilization rate)
Thời gian ngừng chuyền bao gồm thời gian chuyển đổi lô, quy trình bất thường, thiết bị ngừng đột ngột và thời gian sửa chữa. Chỉ số này là tỷ lệ thời gian được sử dụng để tạo ra giá trị so với tổng thời gian mà thiết bị có thể cung cấp.
Mức độ sẵn sàng về thời gian: Công thức 1. Thời gian làm việc thực tế ÷ Thời gian làm việc theo kế hoạch
Công thức 2. Thời gian tải - Thời gian ngừng chuyền
Công thức 3. Thời gian hoạt động ÷ Thời gian tải
Tỷ lệ Hiệu suất: Tỷ lệ tốc độ × Tỷ lệ hoạt động thuần
Tỷ lệ tốc độ: Thời gian chu kỳ chuẩn ÷ Thời gian chu kỳ thực tế
Tỷ lệ Hiệu suất: Tỷ lệ tốc độ × Tỷ lệ hoạt động thuần
Tỷ lệ hoạt động thuần: Công thức 1. Số lượng sản xuất × Thời gian chu kỳ thực tế ÷ Thời gian hoạt động
Công thức 2. Thời gian hoạt động ÷ Thời gian sản xuất thực tế
Sự khác biệt giữa OEE, MTBF, MTTR và Tỷ lệ khả dụng là gì?
Trong lĩnh vực sản xuất công nghiệp, đèn tháp tín hiệu 3 màu (Andon) trên nhiều thiết bị đã trở thành trang bị tiêu chuẩn. Những đèn này có thể được sử dụng để báo hiệu trạng thái hoạt động của thiết bị như vận hành bình thường, dừng máy hoặc bị lỗi. Sử dụng đèn 3 màu để quản lý OEE, MTBF, MTTR và tỷ lệ khả dụng của thiết bị đều là các chỉ số hiệu suất thường dùng trong quản lý, nhưng mục đích đo lường của chúng lại khác nhau.
OEE tập trung vào hiệu quả sản xuất tổng thể, MTBF đánh giá độ tin cậy của thiết bị, MTTR đo lường hiệu quả sửa chữa sự cố, trong khi tỷ lệ khả dụng phản ánh tỷ lệ thời gian thiết bị thực tế hoạt động. Thông qua việc phân tích chéo các chỉ số khác nhau, mới có thể nắm bắt đầy đủ trạng thái thực tế của thiết bị từ vận hành, hỏng hóc, bảo trì cho đến hiệu quả sản xuất.
| Chỉ số | Tên gọi | Hạng mục đo lường chính | Mục đích quản lý |
|---|---|---|---|
| OEE | Hiệu suất thiết bị tổng thể | Sẵn sàng, Hiệu suất, Chất lượng | Đánh giá hiệu quả sản xuất tổng thể của thiết bị |
| MTBF | Thời gian trung bình giữa các lỗi | Khoảng cách giữa các lần lỗi | Đánh giá độ tin cậy của thiết bị |
| MTTR | Thời gian sửa chữa trung bình | Thời gian khắc phục sự cố | Đánh giá hiệu quả bảo trì sửa chữa |
| Tỷ lệ khả dụng | Tỷ lệ hoạt động của thiết bị | Thời gian vận hành | Nắm bắt tình trạng sử dụng thiết bị |
Ví dụ: Tỷ lệ khả dụng của thiết bị rất cao không có nghĩa là OEE chắc chắn sẽ cao. Dù thiết bị tiếp tục hoạt động trong thời gian dài, nhưng nếu tốc độ sản xuất thực tế thấp hơn tốc độ tiêu chuẩn, hoặc quá trình sản xuất tạo ra số lượng lớn sản phẩm lỗi, nó vẫn sẽ khiến OEE giảm xuống.
Tương tự, biểu hiện OEE hiện tại của thiết bị là bình thường, cũng không có nghĩa là thiết bị không có rủi ro hỏng hóc tiềm ẩn. Lúc này, có thể kết hợp thêm dữ liệu từ MTBF, MTTR, số lần lỗi và tình trạng thiết bị để đánh giá hiệu quả và "sức khỏe" của thiết bị từ nhiều góc độ khác nhau.
Lý do triển khai
Tại sao cần quản lý hiệu quả thiết bị?
Nếu nhà máy không quản lý tốt hiệu quả thiết bị dây chuyền, có thể dẫn đến nhiều tình huống bất lợi xảy ra, từ đó ảnh hưởng đến hiệu quả sản xuất, chất lượng và lợi ích kinh tế của doanh nghiệp.
Hiệu suất sản xuất thấp: Thời gian ngừng máy tăng, thiết bị vận hành không ổn định, v.v., đều sẽ làm giảm tốc độ sản xuất sản phẩm, từ đó giảm sản lượng.
Chậm trễ sản xuất: Thiết bị hỏng hóc hoặc không được bảo trì kịp thời, dẫn đến chậm trễ sản xuất, ảnh hưởng đến thời hạn giao hàng và sự hài lòng của khách hàng.
Vấn đề về chất lượng: Thiết bị hoạt động không ổn định có thể làm tăng các khuyết tật của sản phẩm, ảnh hưởng đến tính đồng nhất và chất lượng của thành phẩm.
Lãng phí năng lượng: Các thiết bị hoạt động không ổn định có thể tiêu thụ nhiều năng lượng hơn, và việc thiếu các biện pháp tiết kiệm sẽ làm tăng chi phí năng lượng.
Chi phí bảo trì: Nếu thiết bị không được bảo dưỡng và bảo trì định kỳ, sẽ dẫn đến sự gia tăng các sự cố đột xuất và sửa chữa khẩn cấp, đồng thời cũng ảnh hưởng đến sản xuất.
Lãng phí nhân lực: Nhân viên có thể phải mất nhiều thời gian hơn để xử lý sự cố, điều chỉnh thiết bị hoặc tiến hành sửa chữa khẩn cấp, điều này sẽ dẫn đến lãng phí nguồn nhân lực.
Chi phí sản xuất: Quản lý thiết bị kém hiệu quả có thể đẩy chi phí sản xuất lên cao, ảnh hưởng trực tiếp đến lợi ích kinh tế và khả năng cạnh tranh của doanh nghiệp.
Tóm lại, việc không thực hiện tốt công tác quản lý hiệu quả thiết bị dây chuyền sản xuất có thể gây ra nhiều vấn đề trong sản xuất và vận hành. Do đó, các doanh nghiệp nên chú trọng quản lý hiệu quả thiết bị, thông qua các công nghệ, quy trình và phương pháp quản lý phù hợp để đảm bảo dây chuyền sản xuất vận hành trơn tru, nâng cao hiệu suất và chất lượng, qua đó đạt được kết quả kinh doanh và kinh tế tốt hơn.
Hiệu quả triển khai
Làm thế nào để sử dụng dữ liệu thiết bị liên tục cải thiện hiệu quả sản xuất?
Trong lĩnh vực sản xuất công nghiệp, đèn tháp tín hiệu 3 màu trên nhiều thiết bị đã là trang bị cơ bản. Những đèn này có thể được sử dụng để báo hiệu trạng thái hoạt động của thiết bị, chẳng hạn như vận hành bình thường, dừng máy hoặc bị lỗi. Sử dụng đèn 3 màu để thực hiện quản lý hiệu quả máy móc thiết bị là một phương pháp trực quan và hữu hiệu, có thể giúp giám sát trạng thái vận hành máy theo thời gian thực trong môi trường sản xuất, từ đó nâng cao hiệu suất và hiệu quả.
Kết nối đèn 3 màu với hệ thống giám sát dữ liệu tạo thành một hệ thống giám sát theo thời gian thực, có khả năng thu thập và phân tích trạng thái hoạt động cũng như các chỉ số hiệu suất của máy. Bằng cách thiết lập các ngưỡng giới hạn, hệ thống có thể hiểu được hiệu quả hoạt động của thiết bị. Ví dụ: khi hiệu quả của máy đạt hoặc vượt quá tiêu chuẩn dự định, đèn xanh sẽ sáng; và khi hiệu quả giảm nghiêm trọng hoặc xảy ra lỗi, đèn đỏ sẽ sáng. Ngay khi tín hiệu đèn báo tình trạng không tốt, có thể phản ứng kịp thời. Ví dụ, khi đèn đỏ bật sáng, có thể điều động nhân viên bảo trì đến kiểm tra, hoặc tìm hiểu nguyên nhân dừng máy? Thời gian ngừng máy kéo dài bao lâu? Từ đó có thể điều chỉnh công việc hoặc bảo trì để ngăn chặn vấn đề trở nên tồi tệ hơn.
Thu thập và phân tích trạng thái hoạt động cùng chỉ số hiệu suất của máy
Sử dụng đèn 3 màu kết nối hệ thống giám sát dữ liệu, phân tích định kỳ sự thay đổi tín hiệu đèn và xu hướng hiệu quả của máy. Dựa trên kết quả phân tích dữ liệu để tối ưu hóa cài đặt ngưỡng và quy trình quản lý tương ứng, đồng thời liên tục cải tiến các phương pháp và chiến lược quản lý hiệu quả của máy, giúp thực thi hiệu quả việc quản lý hiệu suất thiết bị máy móc.
Hệ thống quản lý tỷ lệ khả dụng thiết bị OEE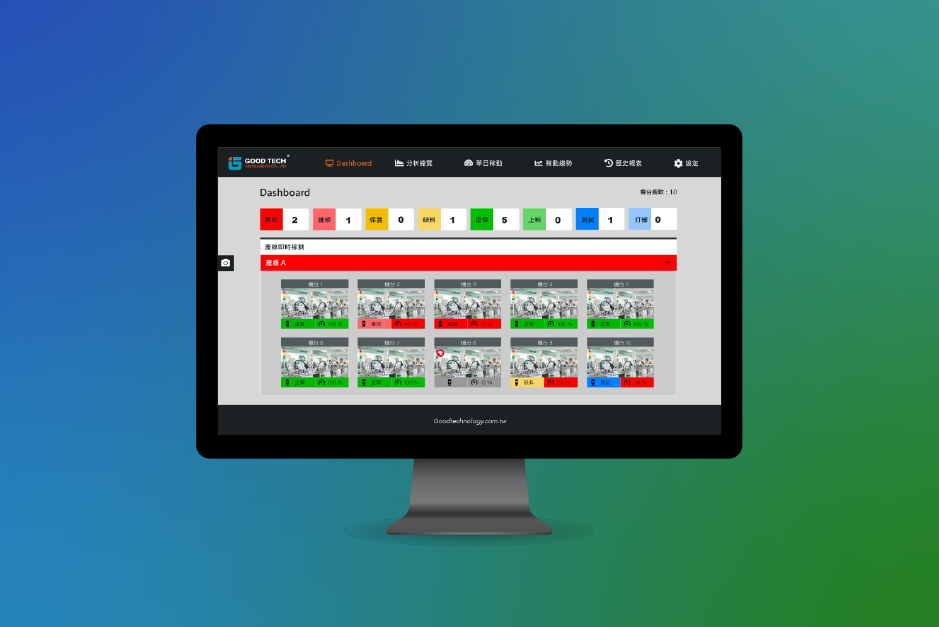
Hệ thống quản lý tỷ lệ khả dụng thiết bị OEE
Thực thi hiệu quả việc quản lý hiệu suất máy móc thiết bị
Câu hỏi thường gặp (FAQ)
Các chỉ số thường dùng trong quản lý thiết bị là gì?
Các chỉ số quản lý thiết bị thông dụng bao gồm OEE, Tỷ lệ khả dụng của thiết bị, Tỷ lệ sử dụng thiết bị, MTBF, MTTR, Tỷ lệ hỏng hóc, Tỷ lệ ngừng máy do lỗi, Tỷ lệ thiết bị hoàn hảo, Hiệu suất hoạt động, Tỷ lệ thành phẩm và TEEP. Các chỉ số khác nhau phản ánh hiệu quả, độ tin cậy, hiệu quả bảo trì, năng lực sản xuất và tình trạng chất lượng của thiết bị. Trong thực tế, thường cần kết hợp nhiều chỉ số để đánh giá tổng thể.
OEE là gì? Cách tính như thế nào?
OEE (Overall Equipment Effectiveness - Hiệu suất thiết bị tổng thể) là chỉ số quan trọng để đo lường hiệu quả sản xuất tổng thể của thiết bị, chủ yếu bao gồm 3 yếu tố: Mức độ sẵn sàng, Hiệu suất và Chất lượng.
OEE = Mức độ sẵn sàng × Hiệu suất × Chất lượng
Thông qua OEE, có thể phán đoán tổn thất hiệu quả của thiết bị chủ yếu đến từ thời gian ngừng máy, tốc độ sản xuất giảm hay chất lượng kém.
MTBF là gì?
MTBF (Mean Time Between Failures - Thời gian trung bình giữa các lỗi) là chỉ số đo lường độ tin cậy của thiết bị có thể sửa chữa, cho biết thời gian trung bình thiết bị có thể vận hành bình thường giữa hai lần sự cố.
MTBF = Tổng thời gian hoạt động không có lỗi ÷ Số lần lỗi
Trong cùng một thiết bị và điều kiện vận hành, MTBF càng dài thường cho thấy tần suất hỏng hóc của thiết bị càng thấp.
MTTR là gì?
MTTR (Mean Time To Repair - Thời gian phục hồi trung bình) dùng để đo lường thời gian trung bình cần thiết để hoàn thành sửa chữa và khôi phục hoạt động sau khi thiết bị xảy ra lỗi.
MTTR = Tổng thời gian sửa chữa ÷ Số lần sửa chữa
MTTR càng ngắn thường cho thấy hiệu quả của việc chẩn đoán lỗi, quy trình sửa chữa, tìm kiếm linh kiện thay thế và hoạt động bảo trì càng tốt.
Sự khác biệt giữa MTBF và MTTR là gì?
MTBF chủ yếu trả lời câu hỏi "Thiết bị trung bình bao lâu hỏng một lần?", dùng để đánh giá độ tin cậy của thiết bị; MTTR trả lời câu hỏi "Sau khi hỏng, thiết bị trung bình bao lâu sửa xong?", dùng để đánh giá hiệu quả bảo trì. Do đó, quản lý thiết bị thường theo dõi cả hai chỉ số này đồng thời, bằng cách tăng MTBF, giảm MTTR để giảm số lần lỗi và thời gian ngừng máy.
Tỷ lệ khả dụng của thiết bị được tính như thế nào?
Tỷ lệ khả dụng của thiết bị phản ánh tỷ lệ thiết bị thực tế vận hành trong thời gian có thể sản xuất. Tiêu chuẩn tính toán có thể khác nhau tùy theo phương thức quản lý của doanh nghiệp, cách phổ biến là:
Tỷ lệ khả dụng = Thời gian vận hành thực tế ÷ Thời gian có thể vận hành × 100%
Nếu cần hiểu rõ hơn về tổn thất tốc độ và tổn thất chất lượng trong quá trình vận hành thiết bị, cần phân tích kết hợp với Hiệu suất, Tỷ lệ thành phẩm và OEE.
Sự khác biệt giữa OEE và Tỷ lệ khả dụng thiết bị là gì?
Tỷ lệ khả dụng của thiết bị chủ yếu tập trung vào việc thiết bị "thực tế đã vận hành trong bao nhiêu thời gian"; trong khi OEE xem xét đồng thời cả thời gian, hiệu suất vận hành và chất lượng sản phẩm.
Do đó, ngay cả khi tỷ lệ khả dụng rất cao, nếu tốc độ sản xuất thấp hơn tiêu chuẩn, hoặc quá trình sản xuất tạo ra nhiều sản phẩm lỗi, OEE vẫn có thể ở mức thấp. OEE có thể phản ánh hiệu quả sản xuất thực tế của thiết bị một cách toàn diện hơn so với chỉ dùng tỷ lệ khả dụng đơn thuần.
Sự khác biệt giữa TEEP và OEE là gì?
OEE thường lấy thời gian sản xuất theo kế hoạch của thiết bị làm cơ sở đánh giá; trong khi TEEP (Total Effective Equipment Performance - Hiệu suất thiết bị tổng thể hiệu quả) tính đến cả khoảng thời gian thiết bị không được xếp lịch sản xuất, sử dụng thời gian có sẵn 24/7 (thời gian lịch) để đánh giá mức độ sử dụng tổng công suất của thiết bị.
Vì vậy, OEE phù hợp để phân tích "hiệu quả của thiết bị trong thời gian đã được lên lịch sản xuất", còn TEEP có thể giúp hiểu thêm liệu thiết bị còn dư thừa không gian công suất chưa được sử dụng hay không.