
监诊实绩

应用领域

常见问题
设备管理指标有哪些?
常见问题|设备管理指标有哪些?OEE、MTBF、MTTR、稼动率完整整理#OEE
#预知保养
设备管理是对企业影响极大,各项指标代表着厂区设备的各种状态,设备效益管理指标有很多。例如设备的完好率、综合效率、故障率,平均故障间隔期等,不同的指标代表着不同的管理方向。
管理指标
名词说明与公式
设备完好率(Equipment perfectness / Availability of equipment)
或称设备可用率,是设备完好的标准,能够符合产线製造的标准或运转正常。指厂区设备正常运作率,反映厂区设备状况质量的一个重要指标。
公式:完好设备数 ÷ 设备总数
设备故障率(Rate of Equipment failure)
也称故障率,是一个工程系统或零件失效的频率,单位通常会用每小时的失效次数,设备表现失去或降低原有功能,无法正常运行。
公式:故障停机次数 ÷ 实际开机台数
故障停机率(Equipment failure downtime)
指设备故障停机时间与设备应开机时间的比例,设备无法开机,完全停止运行。
公式:故障停机时间 ÷(实际开机时间+故障停机时间)
设备使用率(Rate of Equipment utilization)
又称设备利用率,分为计画时间利用率(以工作时间计)与日曆时间利用率(以24小时日曆时间计)。
公式 1. 每小时实际产量 ÷ 每小时理论产量
公式 2. 每班次实际数 ÷ 每班次应数
公式 3. 某抽样时刻的开机台数 ÷ 设备总数
负荷时间率(Loading Time)
工作时间与实际可运转的时间的比例,单纯表示时间规划的效率,并扣除停机损失。
公式:工作时间 ÷ 实际可运转时间
设备综合效益(OEE,Overall Equipment Effectiveness)
全面反映设备效率的一个指标。例如:时间稼动率代表出勤率,性能稼动率代表上班后是否努力工作,发挥出应有的效率,良率代表工作的有效性。
公式 1. 时间稼动率 X 性能稼动率 X 良品率
公式 2.可用率 X 表现指数 X 质量指数
公式 3.合格品产量 ÷ 计画工作时间的理论产量
产能效率(Performance)
是 OEE 指标的一部份,是实际生产速度和设计生产速度的比例,纯粹表示製造的速度,且不考虑品质。
公式:标准总工时 ÷ 实际总投入工时
良率(Quality / Yield / FPY,First Pass Yield)
是 OEE指标的一部份,是有效的良品数和实际生产数的比例,也相当于纯收益。
公式 1. 良品数 ÷ 实际生产数
公式 2. 投料数 - 废品数 ÷ 投料数
设备综合生产力(TEEP,Total Effective Equipment Performance)
指日曆时间(如每天24小时,每年365天)测得的OEE,一台设备的总生产力(24小时计),是最能够彻底反映设备效率的公式。这一指标将设备的系统管理缺陷,包括上下游影响、市场和订单影响、设备产能不平衡、产线安排调度等问题都反映出来。
公式:负荷时间率 X OEE
平均修理时间(MTTR,Mean time to recovery)
平均復原时间、平均修復时间。指可修復项目的可维护性基本度量。
公式:统计基期维修消耗总时 ÷ 维修次数
设备平均故障间隔期(MTBF,Mean Time Between Failures)
又称平均无故障时间,是衡量一个产品的可靠性指标,单位为小时,反映产品于时间质区间内的发挥功能并保持稳定。
公式:无故障运行总时间 ÷ 故障次数
稼动率(Activation / Utilization rate)
停线时间包括批次转换及製程异常、设备异常停止及修復时间,是指设备在所能提供的时间内为了创造价值而佔用的时间所佔的比重。
时间稼动率:公式 1. 实际工作时间 ÷ 计画工作时间
公式 2. 负荷时间 - 停线时间
公式 3. 稼动时间 ÷ 负荷时间
性能稼动率:速度稼动率 X 实质稼动率
速度稼动率:基准週期时间 ÷ 实际週期时间
性能稼动率:速度稼动率 X 实质稼动率
实质稼动率:公式 1. 生产量 X 实际週期时间 ÷ 稼动时间
公式 2. 稼动时间 ÷ 实际生产时间
OEE、MTBF、MTTR 与稼动率有什么不同?
在工业製造领域中,许多生产设备三色灯已是基本配备。这些灯可以用来指示设备的运行状态,如正常运行、停机或故障。利用三色灯来落实管 OEE、MTBF、MTTR 与设备稼动率都是设备管理常用的绩效指标,但衡量的目的并不相同。
OEE 着重整体生产效益、MTBF 评估设备可靠性、MTTR 衡量故障修復效率,而稼动率则反映设备实际运转时间的比例。透过不同指标交叉分析,才能完整掌握设备从运转、故障、维修到生产效益的实际状况。
| 指标 | 名称 | 主要衡量项目 | 管理目的 |
|---|---|---|---|
| OEE | 设备综合效率 | 稼动、性能、品质 | 评估设备整体生产效益 |
| MTBF | 平均故障间隔时间 | 故障间隔 | 评估设备可靠性 |
| MTTR | 平均修復时间 | 故障修復时间 | 评估维修效率 |
| 稼动率 | 设备运转比例 | 运转时间 | 掌握设备使用状况 |
例如:设备的稼动率很高,不代表 OEE 一定很高。设备虽然长时间持续运转,但若实际生产速度低于标准速度,或製程产生大量不良品,仍会造成 OEE 下降。
同样地,设备目前的 OEE 表现正常,也不代表设备没有潜在故障风险。此时便可进一步搭配 MTBF、MTTR、故障次数及设备状态数据,从不同角度评估设备效益与健康状况。
导入原因
为什么需要管理设备效益?
厂区若未能有效管理产线设备效益时,可能导致多种不利情况的情况发生,进而影响到生产效率、质量和企业经济效益。
低生产效率:停机时间增加、设备运转不稳定等,都会导致产品生产速度下降,进而减少产出。
生产延误:设备故障或维护未及时处理,导致生产延误,影响交货期限和客户满意度。
品质问题:设备运行不稳定可能导致产品缺陷增加,影响产品的一致性和品质。
能源浪费:运行不稳定的设备可能会消耗更多能源,而未进行节能措施可能使能源成本上升。
维护成本:若设备未能得到定期维护和保养,可能导致突发故障和紧急维修的增加,同时也影响生产。
人力浪费:员工可能需要花更多时间处理故障、调整设备或进行紧急维修,这将导致人力资源的浪费。
生产成本:低效的设备管理可能导致生产成本上升,这将直接影响企业的经济效益和竞争力。
总之,未能落实有效的产线设备效益管理可能导致生产和经营方面的多种问题。因此,企业应该重视设备效益管理,通过适当的技术、流程和管理方法来确保产线顺利运行,提高生产效率和质量,实现更好的经济和业务成果。
导入效益
如何利用设备数据持续改善生产效益?
在工业製造领域中,许多生产设备三色灯已是基本配备。这些灯可以用来指示设备的运行状态,如正常运行、停机或故障。利用三色灯来落实管理设备机台效益是一种直观且有效的方法,可以帮助在製造或生产环境中实时监控机台运作状态,从而提高效率和效益。
利用三色灯连接数据监测系统,可以是一个实时的监测系统,能够收集并分析机台的运行状态和效能指标。系统利用设定阈值的方式,能够了解设备运行效益。例如,当机台效益达到或超过预定标准时,绿灯亮起;而当效益严重下降或出现故障时,红灯亮起。一旦灯号显示出不良状态,就能即时响应相。例如,当红灯亮起时,可以派遣维修人员进行检修,或是了解为何停机? 停机时间长度? 可以进行工作调整或维护,以防止问题进一步恶化。
收集并分析机台的运行状态和效能指标
利用三色灯连接数据监测系统,定期分析灯号的变化和机台效益的趋势。根据数据分析结果,优化阈值设定和相应的管理流程,不断改进机台效益管理的方法和策略,能够有效落实管理机台设备效益。
OEE 设备稼动率管理系统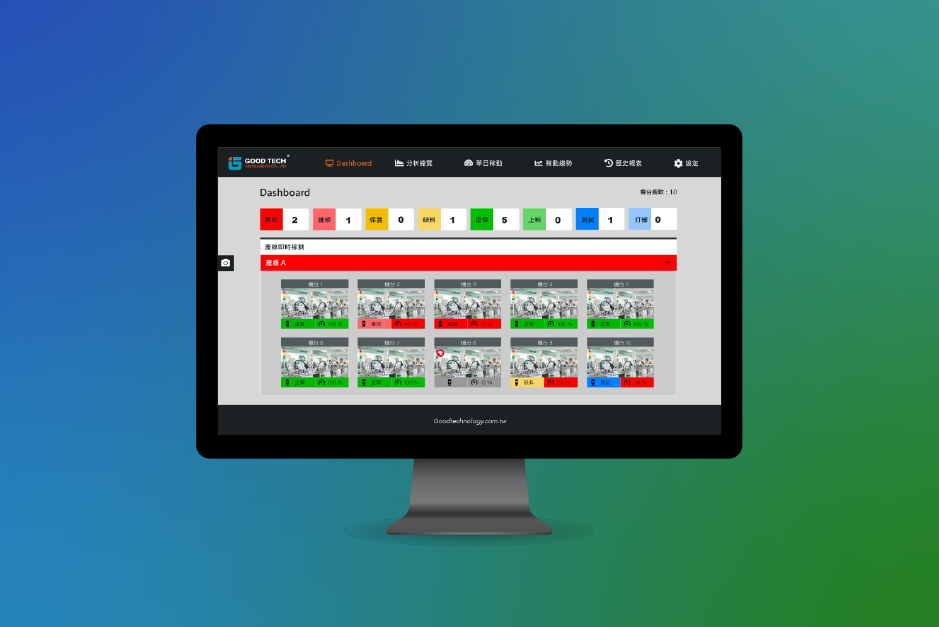
OEE 设备稼动率管理系统
有效落实管理机台设备效益
常见问题(FAQ)
设备管理常用的指标有哪些?
设备管理常用指标包括 OEE、设备稼动率、设备利用率、MTBF、MTTR、设备故障率、故障停机率、设备完好率、性能效率、良率及 TEEP 等。不同指标分别反映设备效率、可靠性、维修效率、生产能力与品质状况,实务上通常需要搭配多项指标进行综合判断。
OEE 是什么?如何计算?
OEE(Overall Equipment Effectiveness,设备综合效率)是衡量设备整体生产效益的重要指标,主要由时间稼动率、性能稼动率与良率三项因素组成。
OEE = 时间稼动率 × 性能稼动率 × 良率
透过 OEE 可进一步判断设备的效率损失主要来自停机时间、生产速度下降,还是品质不良。
MTBF 是什么?
MTBF(Mean Time Between Failures,平均故障间隔时间)是衡量可修復设备可靠性的常用指标,表示设备两次故障之间平均可以正常运转多久。
MTBF = 无故障运行总时间 ÷ 故障次数
在相同设备与运转条件下,MTBF 越长,通常代表设备发生故障的频率越低。
MTTR 是什么?
MTTR(Mean Time To Repair,平均修復时间)用来衡量设备发生故障后,平均需要多少时间完成修復并恢復正常运转。
MTTR = 维修总时间 ÷ 维修次数
MTTR 越短,通常代表故障诊断、维修流程、备品取得与维护作业效率较佳。
MTBF 与 MTTR 有什么不同?
MTBF 主要回答「设备平均多久故障一次?」,用来评估设备可靠性;MTTR 则回答「设备故障后平均多久可以修好?」,用来评估维修效率。因此设备管理通常会同时追踪两项指标,透过提高 MTBF、降低 MTTR,减少故障次数与停机时间
设备稼动率怎么计算?
设备稼动率主要反映设备在可生产时间内实际运转的比例。依企业管理方式不同,计算基准可能有所差异,常见方式为:
设备稼动率 = 实际运转时间 ÷ 可运转时间 × 100%
若需要进一步了解设备运转期间的速度损失与品质损失,则应搭配性能效率、良率与 OEE 一起分析。
OEE 与设备稼动率有什么不同?
设备稼动率主要关注设备「有多少时间实际运转」;OEE 则同时考量时间、运转性能与产品品质。
因此设备即使稼动率很高,如果生产速度低于标准速度,或生产过程产生大量不良品,OEE 仍可能偏低。OEE 能比单纯稼动率更完整反映设备的实际生产效益。
TEEP 与 OEE 有什么不同?
OEE 通常以设备的计画生产时间作为评估基准;TEEP(Total Effective Equipment Performance,设备综合生产力)则进一步将设备未排入生产的时间纳入考量,以全天候可使用时间评估设备的整体产能利用程度。
因此 OEE 适合分析「已安排生产时间的设备效率」,TEEP 则可进一步了解设备是否仍存在尚未利用的产能空间。