
実績

応用分野

質問集
設備管理指標には何があるか?
よくあるご質問|設備管理指標には何があるか?OEE、MTBF、MTTR、稼働率の完全まとめ設備管理は企業に多大な影響を与えます。各指標は工場設備の様々な状態を表しており、設備の効率を管理する指標は数多く存在します。例えば、設備可動率、設備総合効率、故障率、平均故障間隔などがあり、異なる指標はそれぞれ異なる管理の方向性を示しています。
管理指標
用語解説と計算式
設備可動率(Equipment perfectness / Availability of equipment)
設備が完全な状態である基準であり、生産ラインの製造基準を満たす、または正常に稼働できる状態を指します。工場の設備が正常に機能している割合を示し、設備状態の質を反映する重要な指標です。
計算式:正常稼働設備数 ÷ 設備総数
設備故障率(Rate of Equipment failure)
故障率とも呼ばれ、システムや部品が故障する頻度を表します。単位は通常、1時間あたりの故障回数で、設備が本来の機能を失うか低下し、正常に稼働できなくなることを指します。
計算式:故障による停止回数 ÷ 実際の稼働台数
故障停止率(Equipment failure downtime)
設備が本来稼働すべき時間に対する、故障による停止時間の割合を指します。設備が起動できず、完全に停止している状態です。
計算式:故障停止時間 ÷(実際の稼働時間 + 故障停止時間)
設備利用率(Rate of Equipment utilization)
計画時間利用率(稼働時間ベース)とカレンダー時間利用率(24時間カレンダー時間ベース)に分けられます。
計算式 1. 1時間あたりの実際の生産量 ÷ 1時間あたりの理論生産量
計算式 2. 1シフトあたりの実際の生産数 ÷ 1シフトあたりの目標生産数
計算式 3. サンプリング時点の稼働台数 ÷ 設備総数
負荷時間率(Loading Time)
実際に稼働可能な時間に対する作業時間の割合です。停止による損失を除外し、純粋な時間計画の効率を表します。
計算式:作業時間 ÷ 実際の稼働可能時間
設備総合効率(OEE,Overall Equipment Effectiveness)
設備の効率を総合的に反映する指標です。例えば、時間稼働率は「出勤率」、性能稼働率は「出勤後にしっかり働き、本来の効率を発揮しているか」、良品率は「仕事の質の高さ」を表します。
計算式 1. 時間稼働率 × 性能稼働率 × 良品率
計算式 2. 可動率 × パフォーマンス指数 × 品質指数
計算式 3. 良品生産量 ÷ 計画作業時間における理論生産量
性能稼働率(Performance)
OEE指標の一部であり、設計上の生産速度に対する実際の生産速度の割合です。品質を考慮せず、純粋な製造速度のみを表します。
計算式:標準総工数 ÷ 実際の総投入工数
良品率(Quality / Yield / FPY,First Pass Yield)
OEE指標の一部であり、実際の生産数に対する有効な良品数の割合です。純利益に相当します。
計算式 1. 良品数 ÷ 実際の生産数
計算式 2. (投入数 - 不良品数) ÷ 投入数
設備総合生産性(TEEP,Total Effective Equipment Performance)
カレンダー時間(例:1日24時間、年間365日)を基準に測定したOEEを指します。1台の設備の総生産能力(24時間換算)であり、設備効率を最も根本から反映する公式です。この指標は、前後の工程の影響、市場や受注の影響、設備能力の不均衡、生産スケジュールの問題など、システム管理の欠陥を浮き彫りにします。
計算式:負荷時間率 × OEE
平均修復時間(MTTR,Mean time to recovery)
平均復旧時間、平均修理時間。修理可能な対象の保守性を示す基本的な尺度です。
計算式:統計期間内の総修理時間 ÷ 修理回数
平均故障間隔(MTBF,Mean Time Between Failures)
製品の信頼性を評価する指標で、単位は時間です。一定期間内に製品が機能を発揮し、安定性を維持できる時間を反映します。
計算式:故障なしでの総稼働時間 ÷ 故障回数
稼働率(Activation / Utilization rate)
停止時間にはロット切り替えや工程異常、設備の異常停止、修理時間が含まれます。設備が提供可能な時間のうち、価値を生み出すために占有された時間の割合を指します。
時間稼働率:計算式 1. 実際の稼働時間 ÷ 計画稼働時間
計算式 2. 負荷時間 - 停止時間
計算式 3. 稼働時間 ÷ 負荷時間
性能稼働率:速度稼働率 × 正味稼働率
速度稼働率:基準サイクルタイム ÷ 実際のサイクルタイム
性能稼働率:速度稼働率 × 正味稼働率
正味稼働率:計算式 1. 生産量 × 実際のサイクルタイム ÷ 稼働時間
計算式 2. 稼働時間 ÷ 実際の生産時間
OEE、MTBF、MTTRと稼働率の違いとは?
工業製造の現場では、多くの生産設備にシグナルタワー(積層信号灯)が標準装備されています。これらの表示灯は、設備の正常稼働、停止、故障などの稼働状態を示すために使用されます。シグナルタワーを活用してOEE、MTBF、MTTR、設備稼働率を管理することは、一般的なパフォーマンス指標ですが、それぞれ測定する目的は異なります。
OEEは全体的な生産効率を重視し、MTBFは設備の信頼性を評価し、MTTRは故障の修理効率を測定し、稼働率は設備が実際に稼働している時間の割合を反映します。異なる指標を交差分析することで初めて、稼働、故障、修理から生産効率に至るまで、設備の実際の状況を完全に把握することができます。
| 指標 | 名称 | 主な測定項目 | 管理目的 |
|---|---|---|---|
| OEE | 設備総合効率 | 稼働、性能、品質 | 設備の全体的な生産効率を評価する |
| MTBF | 平均故障間隔 | 故障の間隔 | 設備の信頼性を評価する |
| MTTR | 平均修復時間 | 故障の修復時間 | 保守・修理の効率を評価する |
| 稼働率 | 設備稼働割合 | 稼働時間 | 設備の使用状況を把握する |
例:設備の稼働率が非常に高いからといって、必ずしもOEEが高いとは限りません。設備が長時間継続して稼働していても、実際の生産速度が標準速度を下回っていたり、製造プロセスで大量の不良品が発生していれば、OEEは低下します。
同様に、現在のOEEが正常であるからといって、設備に潜在的な故障リスクがないわけではありません。このような場合、MTBF、MTTR、故障回数、設備状態データを組み合わせて、異なる角度から設備の効率と健康状態を評価することができます。
導入の理由
なぜ設備の効率を管理する必要があるのか?
工場で生産ラインの設備効率を適切に管理できない場合、さまざまな不利益な状況が生じる可能性があり、結果として生産効率、品質、企業の経済的利益に悪影響を及ぼします。
低い生産効率:停止時間の増加や設備の不安定な稼働は、製品の生産速度を低下させ、生産量の減少を招きます。
生産の遅延:設備の故障やメンテナンスへの対応が遅れると、生産の遅延を引き起こし、納期や顧客満足度に悪影響を与えます。
品質問題:不安定な設備稼働は製品の欠陥を増加させ、製品の均一性と品質に影響を与えます。
エネルギーの浪費:不安定に稼働する設備はより多くのエネルギーを消費する可能性があり、省エネ対策を行わないとエネルギーコストが上昇します。
メンテナンスコスト:設備が定期的な保守・点検を受けていない場合、突発的な故障や緊急修理が増加し、生産にも支障をきたします。
人的資源の浪費:従業員がトラブルシューティング、設備の調整、緊急修理により多くの時間を費やすことになり、人的資源の無駄遣いにつながります。
生産コスト:非効率な設備管理は生産コストの上昇を招き、企業の経済的利益と競争力に直接的な影響を与えます。
結論として、生産ラインの設備効率管理を効果的に実施しないと、生産や経営において多くの問題を引き起こす可能性があります。したがって、企業は適切な技術、プロセス、管理手法を通じて設備の効率管理を重視し、生産ラインの円滑な稼働、生産効率と品質の向上、より良い経済的・事業的成果の実現に努めるべきです。
導入の効果
設備データを活用して継続的に生産効率を改善するには?
工業製造の現場において、多くの生産設備ではシグナルタワーが基本装備となっています。これらの表示灯は、設備の正常稼働、停止、故障などの稼働状態を示すために使用されます。シグナルタワーを活用して設備・機械の効率を管理することは、直感的かつ効果的な方法であり、製造環境において機械の稼働状況をリアルタイムで監視し、効率とパフォーマンスを向上させるのに役立ちます。
シグナルタワーをデータ監視システムに接続することで、機械の稼働状態やパフォーマンス指標を収集・分析できるリアルタイム監視システムを構築できます。システムは閾値を設定することで、設備の稼働効率を把握します。例えば、機械の効率が事前に設定された基準に達するか上回った場合は緑のランプが点灯し、効率が著しく低下したり故障が発生した場合は赤のランプが点灯します。ランプが不良状態を示したら、すぐに対応することができます。例えば、赤ランプが点灯した場合、保守担当者を派遣して点検を行ったり、停止の原因や停止時間を調べたりして、問題の悪化を防ぐために作業の調整やメンテナンスを行うことができます。
機械の稼働状態とパフォーマンス指標の収集と分析
シグナルタワーをデータ監視システムに接続し、ランプ信号の変化や機械効率の傾向を定期的に分析します。データ分析の結果に基づき、閾値の設定や関連する管理プロセスを最適化し、機械効率管理の方法や戦略を継続的に改善することで、設備の効率管理を効果的に実行することができます。
OEE 設備稼働率管理システム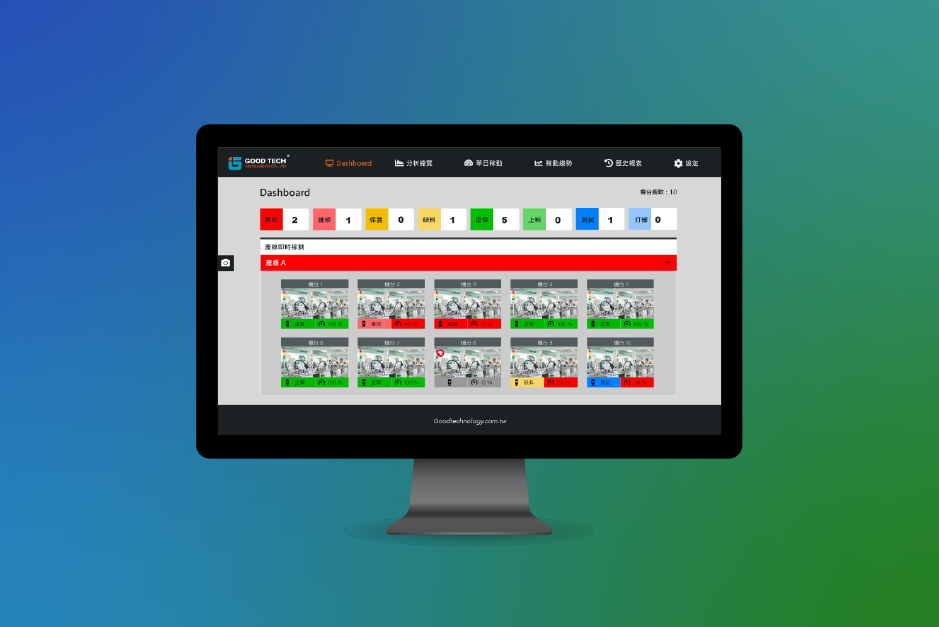
OEE 設備稼働率管理システム
設備・機械の効率管理を効果的に実行
よくあるご質問(FAQ)
設備管理によく使われる指標には何がありますか?
設備管理の一般的な指標には、OEE、設備稼働率、設備利用率、MTBF、MTTR、設備故障率、故障停止率、設備可動率、性能効率、良品率、TEEPなどがあります。各指標は設備の効率、信頼性、保守効率、生産能力、品質状態を反映しており、実務では複数の指標を組み合わせて総合的に判断することが通常求められます。
OEEとは何ですか?どうやって計算しますか?
OEE(Overall Equipment Effectiveness:設備総合効率)は、設備の全体的な生産効率を測る重要な指標で、主に時間稼働率、性能稼働率、良品率の3つの要素で構成されます。
OEE = 時間稼働率 × 性能稼働率 × 良品率
OEEを通じて、設備の効率低下の主な原因が、停止時間によるものか、生産速度の低下によるものか、または品質不良によるものかを判断することができます。
MTBFとは何ですか?
MTBF(Mean Time Between Failures:平均故障間隔)は、修理可能な設備の信頼性を評価する指標で、2回の故障の間に設備が平均してどれくらい正常に稼働できるかを示します。
MTBF = 故障なしでの総稼働時間 ÷ 故障回数
同じ設備と稼働条件下では、MTBFが長いほど、設備の故障頻度が低いことを意味します。
MTTRとは何ですか?
MTTR(Mean Time To Repair:平均修復時間)は、設備が故障してから修復し正常稼働に戻るまでの平均時間を示します。
MTTR = 総修理時間 ÷ 修理回数
MTTRが短いほど、故障診断、修理手順、予備品の調達、保守作業の効率が良いことを意味します。
MTBFとMTTRの違いは何ですか?
MTBFは主に「設備は平均してどれくらいの頻度で故障するか?」に答え、設備の信頼性を評価するために使用されます。一方、MTTRは「故障後、平均してどれくらいで修理できるか?」に答え、保守効率を評価するために使用されます。そのため、設備管理では通常、これら2つの指標を同時に追跡し、MTBFを延ばし、MTTRを短縮することで、故障回数と停止時間を減らします。
設備稼働率はどのように計算しますか?
設備稼働率は主に、生産可能な時間に対する実際の稼働時間の割合を反映します。企業ごとの管理方法により計算基準は異なる場合がありますが、一般的な計算方法は以下の通りです。
設備稼働率 = 実際の稼働時間 ÷ 稼働可能時間 × 100%
設備稼働中の速度損失や品質損失をさらに詳しく把握したい場合は、性能効率、良品率、OEEと組み合わせて分析する必要があります。
OEEと設備稼働率の違いは何ですか?
設備稼働率は主に「設備が実際にどれだけの時間稼働したか」に注目しますが、OEEは時間だけでなく、稼働性能と製品品質も同時に考慮します。
したがって、設備稼働率が非常に高くても、生産速度が標準速度を下回っていたり、生産工程で大量の不良品が発生していれば、OEEは低くなる可能性があります。OEEは単なる稼働率よりも、設備の実際の生産効率をより完全に反映することができます。
TEEPとOEEの違いは何ですか?
OEEは通常、設備の「計画生産時間」を評価の基準としますが、TEEP(Total Effective Equipment Performance:設備総合生産性)は設備が生産に割り当てられていない時間も考慮に入れ、24時間365日のカレンダー時間を基準にして設備全体の生産能力の活用度を評価します。
したがって、OEEは「生産計画が組まれている時間における設備の効率」を分析するのに適しており、TEEPは「設備にまだ利用されていない余剰の生産能力があるかどうか」をさらに把握するのに適しています。