
監診實績

應用領域

常見問題
設備管理指標有哪些?
常見問題|設備管理指標有哪些?OEE、MTBF、MTTR、稼動率完整整理#OEE
#預知保養
設備管理是對企業影響極大,各項指標代表著廠區設備的各種狀態,設備效益管理指標有很多。例如設備的完好率、綜合效率、故障率,平均故障間隔期等,不同的指標代表著不同的管理方向。
管理指標
名詞說明與公式
設備完好率(Equipment perfectness / Availability of equipment)
或稱設備可用率,是設備完好的標準,能夠符合產線製造的標準或運轉正常。指廠區設備正常運作率,反映廠區設備狀況質量的一個重要指標。
公式:完好設備數 ÷ 設備總數
設備故障率(Rate of Equipment failure)
也稱故障率,是一個工程系統或零件失效的頻率,單位通常會用每小時的失效次數,設備表現失去或降低原有功能,無法正常運行。
公式:故障停機次數 ÷ 實際開機台數
故障停機率(Equipment failure downtime)
指設備故障停機時間與設備應開機時間的比例,設備無法開機,完全停止運行。
公式:故障停機時間 ÷(實際開機時間+故障停機時間)
設備使用率(Rate of Equipment utilization)
又稱設備利用率,分為計畫時間利用率(以工作時間計)與日曆時間利用率(以24小時日曆時間計)。
公式 1. 每小時實際產量 ÷ 每小時理論產量
公式 2. 每班次實際數 ÷ 每班次應數
公式 3. 某抽樣時刻的開機台數 ÷ 設備總數
負荷時間率(Loading Time)
工作時間與實際可運轉的時間的比例,單純表示時間規劃的效率,並扣除停機損失。
公式:工作時間 ÷ 實際可運轉時間
設備綜合效益(OEE,Overall Equipment Effectiveness)
全面反映設備效率的一個指標。例如:時間稼動率代表出勤率,性能稼動率代表上班後是否努力工作,發揮出應有的效率,良率代表工作的有效性。
公式 1. 時間稼動率 X 性能稼動率 X 良品率
公式 2.可用率 X 表現指數 X 質量指數
公式 3.合格品產量 ÷ 計畫工作時間的理論產量
產能效率(Performance)
是 OEE 指標的一部份,是實際生產速度和設計生產速度的比例,純粹表示製造的速度,且不考慮品質。
公式:標準總工時 ÷ 實際總投入工時
良率(Quality / Yield / FPY,First Pass Yield)
是 OEE指標的一部份,是有效的良品數和實際生產數的比例,也相當於純收益。
公式 1. 良品數 ÷ 實際生產數
公式 2. 投料數 - 廢品數 ÷ 投料數
設備綜合生產力(TEEP,Total Effective Equipment Performance)
指日曆時間(如每天24小時,每年365天)測得的OEE,一台設備的總生產力(24小時計),是最能夠徹底反映設備效率的公式。這一指標將設備的系統管理缺陷,包括上下游影響、市場和訂單影響、設備產能不平衡、產線安排調度等問題都反映出來。
公式:負荷時間率 X OEE
平均修理時間(MTTR,Mean time to recovery)
平均復原時間、平均修復時間。指可修復項目的可維護性基本度量。
公式:統計基期維修消耗總時 ÷ 維修次數
設備平均故障間隔期(MTBF,Mean Time Between Failures)
又稱平均無故障時間,是衡量一個產品的可靠性指標,單位為小時,反映產品於時間質區間內的發揮功能並保持穩定。
公式:無故障運行總時間 ÷ 故障次數
稼動率(Activation / Utilization rate)
停線時間包括批次轉換及製程異常、設備異常停止及修復時間,是指設備在所能提供的時間內為了創造價值而佔用的時間所佔的比重。
時間稼動率:公式 1. 實際工作時間 ÷ 計畫工作時間
公式 2. 負荷時間 - 停線時間
公式 3. 稼動時間 ÷ 負荷時間
性能稼動率:速度稼動率 X 實質稼動率
速度稼動率:基準週期時間 ÷ 實際週期時間
性能稼動率:速度稼動率 X 實質稼動率
實質稼動率:公式 1. 生產量 X 實際週期時間 ÷ 稼動時間
公式 2. 稼動時間 ÷ 實際生產時間
OEE、MTBF、MTTR 與稼動率有什麼不同?
在工業製造領域中,許多生產設備三色燈已是基本配備。這些燈可以用來指示設備的運行狀態,如正常運行、停機或故障。利用三色燈來落實管 OEE、MTBF、MTTR 與設備稼動率都是設備管理常用的績效指標,但衡量的目的並不相同。
OEE 著重整體生產效益、MTBF 評估設備可靠性、MTTR 衡量故障修復效率,而稼動率則反映設備實際運轉時間的比例。透過不同指標交叉分析,才能完整掌握設備從運轉、故障、維修到生產效益的實際狀況。
| 指標 | 名稱 | 主要衡量項目 | 管理目的 |
|---|---|---|---|
| OEE | 設備綜合效率 | 稼動、性能、品質 | 評估設備整體生產效益 |
| MTBF | 平均故障間隔時間 | 故障間隔 | 評估設備可靠性 |
| MTTR | 平均修復時間 | 故障修復時間 | 評估維修效率 |
| 稼動率 | 設備運轉比例 | 運轉時間 | 掌握設備使用狀況 |
例如:設備的稼動率很高,不代表 OEE 一定很高。設備雖然長時間持續運轉,但若實際生產速度低於標準速度,或製程產生大量不良品,仍會造成 OEE 下降。
同樣地,設備目前的 OEE 表現正常,也不代表設備沒有潛在故障風險。此時便可進一步搭配 MTBF、MTTR、故障次數及設備狀態數據,從不同角度評估設備效益與健康狀況。
導入原因
為什麼需要管理設備效益?
廠區若未能有效管理產線設備效益時,可能導致多種不利情況的情況發生,進而影響到生產效率、質量和企業經濟效益。
低生產效率:停機時間增加、設備運轉不穩定等,都會導致產品生產速度下降,進而減少產出。
生產延誤:設備故障或維護未及時處理,導致生產延誤,影響交貨期限和客戶滿意度。
品質問題:設備運行不穩定可能導致產品缺陷增加,影響產品的一致性和品質。
能源浪費:運行不穩定的設備可能會消耗更多能源,而未進行節能措施可能使能源成本上升。
維護成本:若設備未能得到定期維護和保養,可能導致突發故障和緊急維修的增加,同時也影響生產。
人力浪費:員工可能需要花更多時間處理故障、調整設備或進行緊急維修,這將導致人力資源的浪費。
生產成本:低效的設備管理可能導致生產成本上升,這將直接影響企業的經濟效益和競爭力。
總之,未能落實有效的產線設備效益管理可能導致生產和經營方面的多種問題。因此,企業應該重視設備效益管理,通過適當的技術、流程和管理方法來確保產線順利運行,提高生產效率和質量,實現更好的經濟和業務成果。
導入效益
如何利用設備數據持續改善生產效益?
在工業製造領域中,許多生產設備三色燈已是基本配備。這些燈可以用來指示設備的運行狀態,如正常運行、停機或故障。利用三色燈來落實管理設備機台效益是一種直觀且有效的方法,可以幫助在製造或生產環境中實時監控機台運作狀態,從而提高效率和效益。
利用三色燈連接數據監測系統,可以是一個實時的監測系統,能夠收集並分析機台的運行狀態和效能指標。系統利用設定閾值的方式,能夠了解設備運行效益。例如,當機台效益達到或超過預定標準時,綠燈亮起;而當效益嚴重下降或出現故障時,紅燈亮起。一旦燈號顯示出不良狀態,就能即時響應相。例如,當紅燈亮起時,可以派遣維修人員進行檢修,或是了解為何停機? 停機時間長度? 可以進行工作調整或維護,以防止問題進一步惡化。
收集並分析機台的運行狀態和效能指標
利用三色燈連接數據監測系統,定期分析燈號的變化和機台效益的趨勢。根據數據分析結果,優化閾值設定和相應的管理流程,不斷改進機台效益管理的方法和策略,能夠有效落實管理機台設備效益。
OEE 設備稼動率管理系統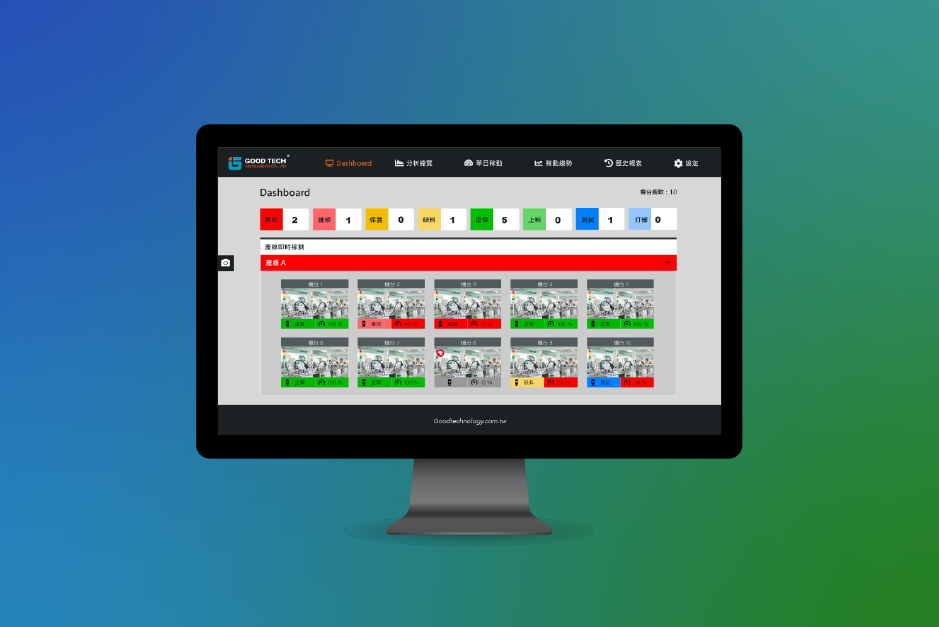
OEE 設備稼動率管理系統
有效落實管理機台設備效益
常見問題(FAQ)
設備管理常用的指標有哪些?
設備管理常用指標包括 OEE、設備稼動率、設備利用率、MTBF、MTTR、設備故障率、故障停機率、設備完好率、性能效率、良率及 TEEP 等。不同指標分別反映設備效率、可靠性、維修效率、生產能力與品質狀況,實務上通常需要搭配多項指標進行綜合判斷。
OEE 是什麼?如何計算?
OEE(Overall Equipment Effectiveness,設備綜合效率)是衡量設備整體生產效益的重要指標,主要由時間稼動率、性能稼動率與良率三項因素組成。
OEE = 時間稼動率 × 性能稼動率 × 良率
透過 OEE 可進一步判斷設備的效率損失主要來自停機時間、生產速度下降,還是品質不良。
MTBF 是什麼?
MTBF(Mean Time Between Failures,平均故障間隔時間)是衡量可修復設備可靠性的常用指標,表示設備兩次故障之間平均可以正常運轉多久。
MTBF = 無故障運行總時間 ÷ 故障次數
在相同設備與運轉條件下,MTBF 越長,通常代表設備發生故障的頻率越低。
MTTR 是什麼?
MTTR(Mean Time To Repair,平均修復時間)用來衡量設備發生故障後,平均需要多少時間完成修復並恢復正常運轉。
MTTR = 維修總時間 ÷ 維修次數
MTTR 越短,通常代表故障診斷、維修流程、備品取得與維護作業效率較佳。
MTBF 與 MTTR 有什麼不同?
MTBF 主要回答「設備平均多久故障一次?」,用來評估設備可靠性;MTTR 則回答「設備故障後平均多久可以修好?」,用來評估維修效率。因此設備管理通常會同時追蹤兩項指標,透過提高 MTBF、降低 MTTR,減少故障次數與停機時間
設備稼動率怎麼計算?
設備稼動率主要反映設備在可生產時間內實際運轉的比例。依企業管理方式不同,計算基準可能有所差異,常見方式為:
設備稼動率 = 實際運轉時間 ÷ 可運轉時間 × 100%
若需要進一步了解設備運轉期間的速度損失與品質損失,則應搭配性能效率、良率與 OEE 一起分析。
OEE 與設備稼動率有什麼不同?
設備稼動率主要關注設備「有多少時間實際運轉」;OEE 則同時考量時間、運轉性能與產品品質。
因此設備即使稼動率很高,如果生產速度低於標準速度,或生產過程產生大量不良品,OEE 仍可能偏低。OEE 能比單純稼動率更完整反映設備的實際生產效益。
TEEP 與 OEE 有什麼不同?
OEE 通常以設備的計畫生產時間作為評估基準;TEEP(Total Effective Equipment Performance,設備綜合生產力)則進一步將設備未排入生產的時間納入考量,以全天候可使用時間評估設備的整體產能利用程度。
因此 OEE 適合分析「已安排生產時間的設備效率」,TEEP 則可進一步了解設備是否仍存在尚未利用的產能空間。
